

Aluminium frame voor zonnepanelen: legering, afwerking, tolerantie en inkoopgids
Een extrusieleverancier belt u met een simpele vraag: moet het aluminium frame voor uw zonnepaneel 6063-T5 of 6063-T6 gebruiken? Die keuze verandert hoe het frame zich gedraagt tijdens het lamineren, hoeveel het doorbuigt onder windbelasting en of de hoekverbindingen strak blijven na thermische cycli. Het korte antwoord is dat de meeste residentiële en commerciële fotovoltaïsche modules een 6063 aluminiumlegering gebruiken in T5- of T6-temperatie, met een wanddikte tussen 1,0 en 1,8 mm en een in kleur geanodiseerd oppervlak. De redenering achter die selectie bepaalt echter of het frame 25 jaar buitenshuis overleeft of al na een paar seizoenen begint te falen.
Wanneer u een aluminium frame voor een zonnepaneel aanschaft, koopt u geen vier stukken metaal. U koopt een structureel onderdeel dat het laminaat op zijn plaats moet houden, vocht moet afvoeren, corrosie moet weerstaan en installateurs een veilig montagepunt moet bieden. Het behandelen van het frame als handelsartikel leidt meestal tot problemen op het slechtste moment: wanneer de module al op een dak is geïnstalleerd en de wind de hoekverbindingen begint te bewerken.
Waarom het aluminium frame meer is dan een sierstuk
Het aluminium frame is het buitenste skelet van een zonnepaneel. Het sluit de rand van het glazen achterbladlaminaat af, waardoor wordt voorkomen dat vocht het celgebied binnendringt. Het voegt ook torsiestijfheid toe aan een dunne sandwich van glas, inkapselingsmiddel en achterplaat, waardoor het risico op microscheuren tijdens handling, transport en sneeuwbelasting wordt verminderd.
- Dicht de laminaatrand af tegen vocht, stof en verontreinigende gassen.
- Biedt montagekanalen voor klemmen, rails en aardingskabelschoenen.
- Voegt buigweerstand toe zodat grote panelen plat blijven onder wind en sneeuw.
- Creëert een bufferzone die schokken absorbeert tijdens verzending en installatie.
Aluminium is het dominante framemateriaal omdat het ongeveer een derde van het gewicht van staal weegt, een beter corrosiegedrag heeft dan blootliggend ijzer of koolstofstaal, en kan worden geëxtrudeerd tot complexe holle profielen die verstijvingsribben combineren met installatiegroeven. De natuurlijke oxidelaag biedt al een basisbeschermingsniveau. Met de juiste anodische coating is het frame tientallen jaren bestand tegen zoutnevel aan de kust, zure regen en industriële vervuiling.
Legering en temperament: de basis van frameprestaties
De meeste zonnepanelenframes zijn gemaakt van aluminiumlegeringen uit de 6xxx-serie. Binnen die groep is 6063 het meest gebruikelijk omdat het een gladde oppervlakteafwerking, voorspelbare extrusiesnelheid en uitstekende respons op anodisatie biedt. De temperatuuraanduiding is net zo belangrijk als de legering. T5-temperatie wordt geproduceerd door de extrusie na de pers af te koelen en vervolgens kunstmatig te verouderen. T6 maakt gebruik van oplossingswarmtebehandeling plus kunstmatige veroudering, wat een hogere sterkte oplevert maar een strakkere procescontrole vereist.
| Legering en humeur | Typische vloeigrens | Typisch gebruik | Belangrijkste kenmerk |
|---|---|---|---|
| 6063-T5 | 90 tot 130 MPa | Standaardframes voor residentiële en commerciële modules | Goede extrudeerbaarheid en glad geanodiseerd oppervlak |
| 6063-T6 | 180 tot 205 MPa | Frames voor gebieden met hoge wind- en sneeuwbelasting | Hogere sterkte na volledige warmtebehandeling |
| 6005-T5 | 180 tot 200 MPa | Grootformaat moduleframes | Hogere sterkte, maar profielontwerp en matrijsstroom vereisen meer zorg |
Vertrouw niet alleen op de naam van het humeur. Vraag de leverancier om een walscertificaat waarop de werkelijke vloeigrens, rek en hardheid voor elke productiepartij wordt vermeld. Batch-tot-batch variatie in verouderingspraktijk, knuppeltemperatuur en afschriksnelheid kan ervoor zorgen dat twee frames met dezelfde temperatuur zich in het veld heel anders gedragen.
Sommige kopers vragen om een 6061-legering omdat ze bekend zijn met de hoge sterkte ervan, maar 6061 is moeilijker te extruderen in dunne zonneframeprofielen met meerdere kamers en anodiseert niet met hetzelfde gladde, uniforme uiterlijk. Voor de meeste fotovoltaïsche frames is 6063-T5 of T6 de meer praktische keuze. Als u wilt begrijpen hoe het extrusieproces het gedrag van legering beïnvloedt, lees dan het aluminium extrusieproces en de legeringsselectiegids voordat u een specificatie afrondt.
Oppervlaktebehandeling: anodiseren is de standaard
De meest voorkomende afwerking voor aluminium frames voor zonnepanelen is een anodische zwavelzuurcoating met een dikte van 10 tot 15 micron. Hierdoor ontstaat een harde, transparante oxidelaag die donkerbrons of zwart kan worden geverfd, zodat de module opgaat in een woondak. Anodiseren is elektrisch isolerend, is bestand tegen UV-schade en laat niet los zoals verf. Ook is het makkelijker te inspecteren dan natlak, omdat de coating deel uitmaakt van het aluminium oppervlak zelf.
 Geanodiseerde aluminium extrusieprofielen met meerdere kleuropties Ontdek de geanodiseerde profielen van Yindu Aluminium met diktenormen van AA10 tot AA25 en kleuren zoals zilver, zwart, brons en champagne. Geschikt voor zonneframes die een duurzame, UV-bestendige afwerking nodig hebben. Bekijk Product →
Voor sterk corrosieve locaties, zoals kustinstallaties of gebieden met veel strooizout, vragen sommige bestekschrijvers om een dikkere anodische coating of een poedercoating. Poedercoating brengt een polymeerlaag aan van 60 tot 120 micron dik en biedt een breder kleurbereik, maar dit moet zorgvuldig worden gecontroleerd rond montagegaten en afvoersleuven. Als het poeder de binnenkant van een smalle groef niet kan bereiken, wordt de kale rand een startpunt voor corrosie.
 Aangepaste poedercoating aluminium extrusieprofielen Yindu Aluminium biedt gepoedercoate profielen in RAL-, PANTONE- of aangepaste kleuren met gladde, zanderige of metallic texturen. Ideaal voor corrosieve omgevingen die dikkere, beschermende polymeercoatings vereisen. Bekijk Product →
PVDF-fluorpolymeercoatings zijn een andere optie voor extreem kleurbehoud en chemische bestendigheid, maar ze verhogen de kosten en zijn zelden nodig op een standaard zonnepaneel. Welke afwerking u ook kiest, verifieer de werkelijke laagdikte op het afgewerkte profiel in plaats van alleen op een procescertificaat te vertrouwen. Gebruik een laagdiktemeter aan de buitenkant, in de glassleuf en in de buurt van de hoekuitsnijdingen. Er verschijnen vaak dunne plekken waar stellingclips of maskeertape het oppervlak bedekten tijdens het anodiseren.
Afmetingen, toleranties en verbinding
Een zonneframe is geen eenvoudige rechthoekige buis. Het profiel bevat een glassleuf, een achterste steunrail, een afvoergoot en een buitenoppervlak om vast te klemmen. Elk van deze zones heeft een tolerantie die de kwaliteit van de uiteindelijke module beïnvloedt. Als de glassleuf te ondiep is, zit het laminaat niet goed vast. Als de buitenrail te breed is, zal de klemdruk niet gelijkmatig worden verdeeld en kan het frame barsten onder invloed van de wind.
- Diepte en breedte van de glassleuf: controleer hoe goed het laminaat zit en hoeveel kit er achterblijft na het persen.
- Breedte en vlakheid van de buitenrail: bepaal de pasvorm van de klem en de consistentie van het koppel.
- Verstekhoek en gatpositie: moeten voldoende herhaalbaar zijn om waterdichte hoekverbindingen te vormen.
- Afwateringsgaten en tranen: voorkomen waterophoping, maar moeten worden ontbraamd zodat ze niet in de glasrand snijden.
Voor een typische zonne-framerail tussen 35 en 45 mm breed houden serieuze fabrikanten de profiellengte binnen plus of min 0,2 mm en de verstekhoek binnen plus of min 0,1 graden. Wanneer u offertes vergelijkt, vraag dan welke toleranties daadwerkelijk op de productielijn worden gemeten. Achter een zeer lage extrusieprijs gaan vaak hoge afvalpercentages schuil tijdens de zaag- en hoekboorfase, waardoor uw uiteindelijke modulekosten omhoog gaan.
CNC-zagen, frezen, boren en tappen zijn standaardbewerkingen voor zonneframerails. Deze stappen worden normaal gesproken uitgevoerd vóór het anodiseren of poedercoaten, zodat de afwerking de bewerkte randen beschermt. Een geïntegreerde bewerkingscel voorkomt krassen en handlingschade die ontstaan wanneer lange profielen tussen afzonderlijke onderaannemers worden verplaatst.
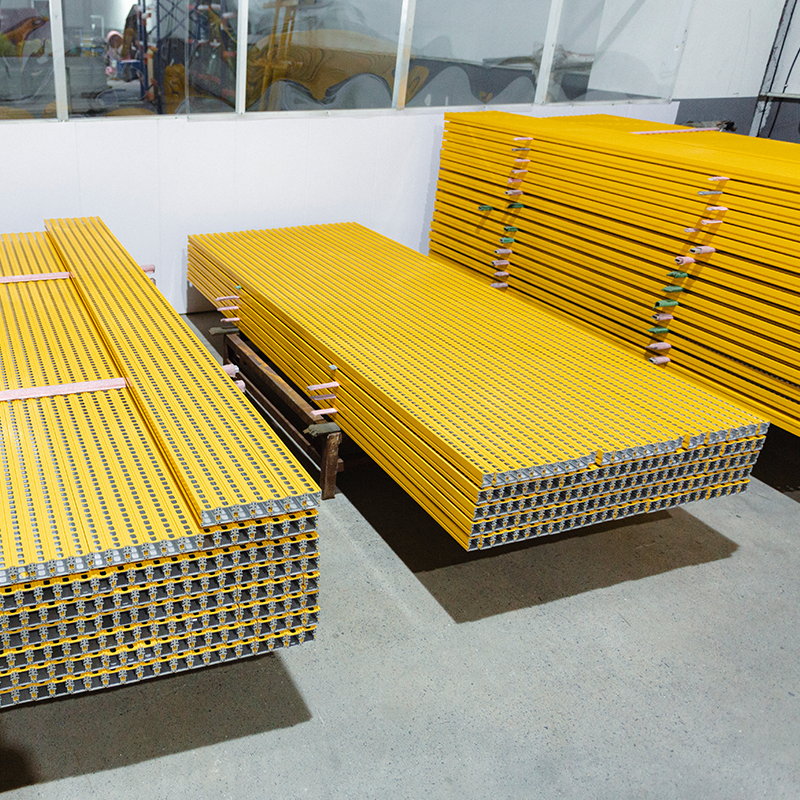 CNC-bewerkingsdiensten voor aluminium extrusies Yindu Aluminium biedt nauwkeurig CNC-snijden en bewerken van aluminium profielen, met aanvullende oppervlaktebehandelingen zoals anodiseren en poedercoaten. Essentieel voor het vervaardigen van zonneframerails met nauwkeurige verbindingen. Bekijk Product →
Hoekverbindingen in zonneframes worden meestal geassembleerd met roestvrijstalen hoeksleutels die in holle kamers worden gestoken en vervolgens worden samengedrukt door middel van krimpen of schroeven. Het voeggebied heeft ook een butyl- of siliconenkit nodig die flexibel blijft van min 40 graden Celsius tot plus 85 graden Celsius. Vraag de leverancier van het kozijn om een hoektrektestrapport waarin de kracht wordt weergegeven die nodig is om een afgewerkte hoek los te maken, en niet slechts een maattekening. Die test vertelt u of de bewerking, sleutelpassing en afdichtingstoepassing als één systeem samenwerken.
Een framefabrikant evalueren
Veel kopers maken de fout om een leverancier van aluminium frames voor zonnepanelen te selecteren op basis van één monster en een lage offerte. Deze aanpak negeert verborgen risico's op het gebied van de traceerbaarheid van legeringen, de consistentie van de coating en de nauwkeurigheid van de bewerking. Een betrouwbare leverancier moet vier zaken kunnen documenteren voordat u een inkooporder plaatst.
- Bron en traceerbaarheid van de legering: een fabriekscertificaat voor elke extrusiepartij en een batchnummer gedrukt of gestempeld op het profiel.
- Controle van het coatingproces: anodisatiebadrecords, stroomdichtheid, afdichtingskwaliteit en coatinggewicht per vierkante meter.
- Bewerkingskwaliteit: een bemonsteringsplan met dimensionale rapporten die de lengte, hoek, gatpositie en ontbraamconditie weergeven.
- Compatibiliteit van de montage: een hoekmonster en een testmodule die de pasvorm met het laminaat, het afdichtmiddel en de montageklemmen verifiëren.
Een geïntegreerde leverancier die de extrusie, oppervlaktebehandeling en CNC-bewerking verzorgt, vereenvoudigt dit proces omdat één fabriek de gehele tolerantieketen controleert. Als zich een dimensionaal probleem voordoet, is er geen ruimte voor twee onderaannemers om naar elkaar te wijzen. Dezelfde fabriek kan ook sneller reageren als u een ontwerpwijziging of een nauwere tolerantie op een nieuw profiel nodig heeft.
Wanneer u fabrikanten vergelijkt, vraag dan om hun daadwerkelijke extrusieproductassortiment te inspecteren. Je wilt zien of hun standaardgereedschap al vergelijkbare framevormen dekt en of hun afwerkingslijnen consistent de vereiste kleur en coatingdikte kunnen bereiken. Een leverancier met ruime ervaring in verschillende aluminiumtoepassingen zal eerder begrijpen hoe een kleine verandering in de groefbreedte of hoekgeometrie de uiteindelijke mechanische prestaties beïnvloedt.
Een aluminium frame voor een zonnepaneel is geen handelsartikel. De legering, tempering, anodische coating en bewerkingstoleranties dragen allemaal bij aan de structurele integriteit en levensduur van de module. Definieer uw prestatie-eisen duidelijk, controleer de laagdikte en maatrapporten en test altijd een echte hoekverbinding voordat u een grote bestelling plaatst. Leveranciers met interne extrusie, afwerking en CNC-bewerking zijn beter gepositioneerd om consistente frames te leveren, kwaliteitsproblemen snel op te lossen en de langetermijnbetrouwbaarheid te ondersteunen die uw klanten verwachten.
Vorig bericht
Fysische eigenschappen en chemische eigenschappen van aluminium: een praktische technische gids
Volgende bericht
Aluminiumconstructie voor montage op zonne-energie: een praktische materiaalgids en selectietips
Adres
Nr. 18, Industrieterrein, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, provincie Zhejiang, China
Snelmenu
Abonneer u op nieuwsbericht
Auteursrecht © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabrikanten van aangepaste aluminium extrusies

