

CNC-aluminiumextrusie: proces-, kosten- en bewerkingsgids
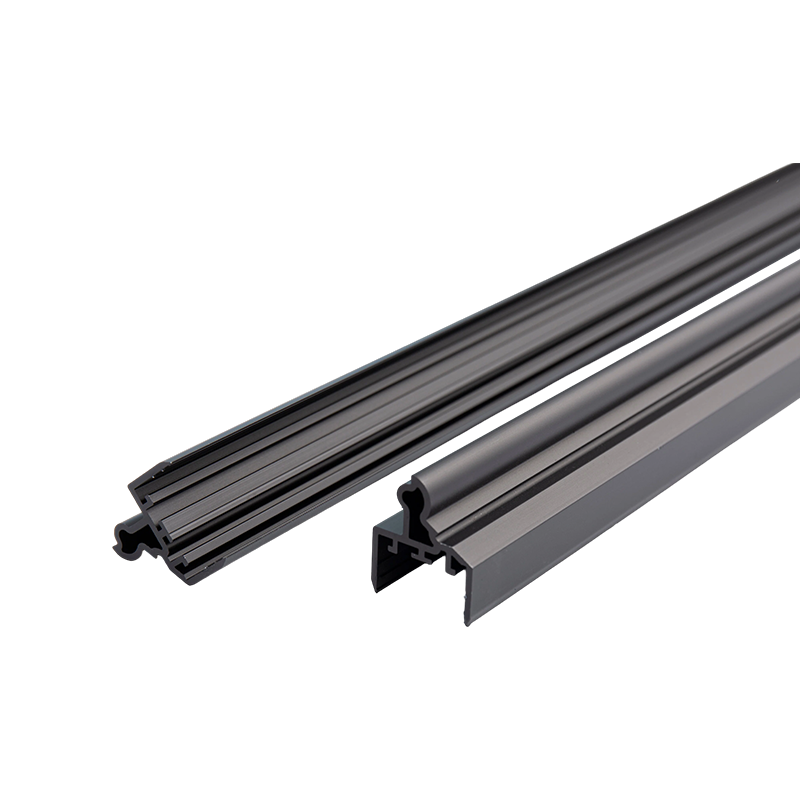
CNC-aluminium extrusie is een hybride productieroute: een aluminium knuppel wordt eerst door een stalen matrijs geduwd om een vrijwel netvormig profiel te vormen, en CNC-bewerking voegt vervolgens precisiekenmerken toe: op lengte gesneden, geboorde en getapte gaten, gefreesde zakken, sleuven en gravures. De extrusiestap levert goedkope geometrie over de lengte van het onderdeel, terwijl de CNC-stap een nauwkeurigheid tot ±0,05 mm levert die met een matrijs alleen niet kan worden bereikt.
Voor onderdelen met een constante doorsnede bij volumes van ongeveer 100–10.000 eenheden, verlaagt deze combinatie doorgaans de onderdeelkosten met 40–70% vergeleken met het frezen van het volledige onderdeel uit massief blok. , omdat 85-95% van het materiaal in het afgewerkte profiel terechtkomt in plaats van als spanen te worden weggewerkt. Deze gids behandelt de productieworkflow, de CNC-bewerkingen die worden gebruikt op geëxtrudeerde profielen, de selectie van legeringen en toleranties, en de ontwerpregels die secundaire bewerking goedkoop houden.
Van blok tot afgewerkt onderdeel: de productieworkflow
Een CNC-gefreesd extrusieonderdeel beweegt eerst door de extrusiepers en als tweede door het bewerkingscentrum. De volgorde is van belang, omdat de warmtebehandeling en het rechttrekken moeten plaatsvinden vóór de precisiebewerking, en het afwerken meestal gebeurt na:
- Matrijsfabricage - een matrijs van H13-gereedschapsstaal wordt machinaal bewerkt en met warmte behandeld, wat doorgaans kosten met zich meebrengt $ 800–3.000 en een productieduur van ruim 100 ton.
- Extrusie - de knuppel wordt verwarmd 420–480°C en door de matrijs geperst door een hydraulische ram die 1.500–15.000 ton aanbrengt, waardoor profielen tot 6–7 m lang worden geproduceerd.
- Veroudering – profielen worden op temperatuur gebracht: T5 bij ongeveer 180°C gedurende 4–6 uur, of T6 met een oplossingsbehandeling nabij 530°C gevolgd door veroudering.
- CNC-snijden - dubbelkopzagen of CNC-routers snijden profielen op lengte ±0,1 mm , veel strakker dan de ±0,5 mm van een handzaag.
- Secundaire CNC-bewerking – 3-assige of 4-assige bewerkingscentra boren, tappen, frezen en verzinken met behulp van speciale armaturen die het profiel vastklemmen zonder dunne wanden te vervormen.
- Ontbramen en oppervlaktevoorbereiding – randen worden gebroken en oppervlakken gereinigd, zodat coatings gelijkmatig hechten.
- Afwerking: na de bewerking wordt anodiseren (5–25 μm) of poedercoaten (60–120 μm) aangebracht, zodat de schroefdraden en pasvlakken kaal, geleidend en maatnauwkeurig blijven.
- Inspectie – kritische gatposities en draaddiktes worden geverifieerd met CMM of optische metingen aan de hand van de tekening.
CNC-bewerkingen die vaak worden uitgevoerd op geëxtrudeerde profielen
Extrusie definieert de doorsnede van het profiel; CNC-bewerking definieert alles wat het tot een bruikbaar onderdeel maakt. De meest voorkomende secundaire bewerkingen zijn:
- Op lengte gesneden — CNC-zagen of -frezen hebben een lengte van ±0,1 mm en produceren schone, vierkante uiteinden die klaar zijn voor montage.
- Boren en tappen — van M3 tot M12 schroefdraad voor montage; draaddiepte van minimaal 1,5× de boutdiameter is het betrouwbare minimum in 6061-T6.
- Kamer- en sleuffrezen — ondiepe zakken voor PCB's, displays of T-moeren, meestal 1–3 mm diep met hoekradiussen die overeenkomen met de vingerfrees (R1–R3 mm).
- Verzinken en verzinken — uitsparingen waardoor inbus- of platkopschroeven gelijk liggen met het profieloppervlak.
- Einde bewerking — vlak-, kerf- of hoeksneden voor gelaste of geschroefde frameverbindingen.
- Gravure en markering — onderdeelnummers, logo's of schaalmarkeringen die 0,1–0,3 mm diep zijn uitgesneden, vaak gevuld met verf.
Omdat de profielgeometrie al is gevormd, wordt bij elk van deze handelingen slechts enkele kubieke centimeter materiaal verwijderd. Een typische secundaire bewerkingscyclus voor een onderdeel met 12 gaten en 8 tapgaten duurt 2 tot 4 minuten , wat zich vertaalt in ongeveer €1,50–4,00 aan bewerkingskosten bij standaard werkplaatstarieven van €40–80 per machine-uur.

Extrusie CNC versus volledige CNC-bewerking van Billet
De centrale inkoopvraag is of het hele onderdeel uit een massief blok moet worden bewerkt of dat eerst de vorm moet worden geëxtrudeerd. Het antwoord hangt vrijwel volledig af van het volume en de consistentie van de dwarsdoorsnede:
| Criterium | Extrusie CNC secundair | Volledig CNC van Billet |
|---|---|---|
| Eenmalige tooling | $ 800–3.000 (extrusion die) | $ 100-500 (programmaprogramma) |
| Materiaalgebruik | 85-95% | 10–30% |
| Eenheidsprijs @ 1.000 stuks | $ 6–12 | $ 25-45 |
| Maximale praktische lengte | 6–7 m (verstuurbaar met vrachtwagen) | 1–2 m (limiet machinebed) |
| Nauwkeurigheid van kenmerken | ±0,05 mm op CNC-functies | ±0,01–0,05 mm in totaal |
| Economisch volume | 100–10.000 eenheden | 1–100 eenheden |
Een concreet voorbeeld: een elektronicabehuizing van 300 × 120 × 50 mm in 6061-T6, met 20 machinaal bewerkte onderdelen, op 1.000 eenheden. Volledige CNC-bewerking kost ongeveer $ 32 per onderdeel, of $ 32.000 in totaal. Voor de extrusieroute is een matrijs van $ 1200 nodig, plus ongeveer $ 8 per onderdeel voor profiel- en secundaire bewerking. een totaal van $ 9.200, een besparing van ongeveer 70% . Onder de ongeveer 50–100 eenheden maken de matrijskosten en de minimale bestelhoeveelheid (meestal 300–500 kg per profiel) het bewerken van knuppels echter de goedkopere en snellere optie.
Legeringsselectie en tolerantiestrategie
Niet elke extrusielegering verspaant even goed. Zachtere legeringen zoals 6063 hebben de neiging om vingerfrezen te verlijmen en lange spanen te produceren, terwijl 6061-T6 spanen schoon breekt en de getapte schroefdraad goed vasthoudt - wat de reden is dat het CNC-gefreesd extrusiewerk domineert:
| Legering en humeur | Bewerkbaarheid* | Treksterkte (MPa) | Beste voor |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Structurele onderdelen, schroefdraden, behuizingen |
| 6063-T5 | 70% | 160 | Koellichamen, bekleding, decoratieve onderdelen |
| 6082-T6 | 85% | 310 | Europese structuur- en transportwerkzaamheden |
| 7075-T6 | 70% | 572 | Lucht- en ruimtevaart (zelden geëxtrudeerd, hoge kosten) |
Toleranties moeten worden verdeeld tussen de geëxtrudeerde geometrie en de machinaal bewerkte onderdelen, omdat deze door verschillende processen worden geproduceerd tegen zeer verschillende kostenniveaus:
| Functietype | Standaard tolerantie |
|---|---|
| As-geëxtrudeerde doorsnede (EN 755-9, afmetingen ≤ 30 mm) | ±0,20 mm |
| Precisie geëxtrudeerde doorsnede (EN 12020-2) | ±0,10 mm |
| CNC op lengte gesneden | ±0,10 mm |
| CNC-gatpositie | ±0,05 mm |
| Strakke CNC-functies (boring, referentievlak) | ±0,01–0,02 mm |
| Rechtheid na het strekken | 1-2 mm per meter |
Pas alleen nauwe toleranties toe op machinaal bewerkte onderdelen die daadwerkelijk passen bij andere componenten ; Door het gehele geëxtrudeerde gedeelte op ±0,05 mm te houden, wordt de extruder gedwongen tot dure sorteer- of precisiematrijzen zonder functionele winst.
Ontwerpregels die secundaire bewerking goedkoop houden
Elke CNC-functie op een extrusie kost machinetijd, en dunwandige profielen zijn veel gevoeliger voor slecht ontwerp dan massieve blokken. Deze regels verminderen consequent de cyclustijd en het afval:
- Houd alle bewerkte onderdelen toegankelijk vanaf drie assen (bovenkant en twee zijkanten) om kostbaar opnieuw opspannen of vijfassig werk te voorkomen.
- Geef gefreesde kamers een interne hoekradius van minimaal R1–R3 mm, passend bij standaard vingerfrezen; scherpe interne hoeken vereisen EDM of klein gereedschap werkt langzaam.
- Onderhoud muren van minimaal 1,2 mm onder machinaal bewerkte onderdelen — dunnere wanden klapperen tijdens het frezen en vervormen onder klemkracht.
- Plaats gaten op minimaal 1,5× de gatdiameter vanaf de profielranden om uitbreken te voorkomen, vooral in de buurt van matrijslasnaden in holle profielen.
- Referentie CNC-kenmerken van machinaal bewerkte referentiepunten (een vlak uiteinde of een gefreesd kussen), niet van geëxtrudeerde oppervlakken met een variatie van ±0,2 mm.
- Gebruik standaard bevestigingsmaten (M3, M4, M5, M6, M8), zodat de werkplaats standaard tap- en vormgereedschappen kan gebruiken zonder speciaal gereedschap.
- Specificeer standaard extrusietoleranties (EN 755-9 of ASTM B221) voor alle niet-kritische afmetingen op de tekening.
Kostendrijvers en typische toepassingen
Zodra de matrijs bestaat, domineren drie factoren de prijs per onderdeel van een CNC-gefreesde extrusie:
- CNC-cyclustijd — de grootste secundaire kosten; bij $ 40-80 per machine-uur verdubbelt een verdubbeling van het aantal gaten ongeveer de bewerkingskosten, dus consolideer bevestigingsmiddelen waar mogelijk.
- Afschrijving – een dobbelsteen van $ 1.500 voegt alleen maar toe $ 0,30 per onderdeel bij 5.000 eenheden , maar $ 15 per onderdeel bij 100 eenheden, daarom is het volume zo belangrijk.
- Afwerking — anodiseren of poedercoaten voegt 10-25% toe aan de onderdeelkosten en kan het maskeren van bewerkte vlakken vereisen, wat extra arbeid met zich meebrengt.
De onderdelen die hier het meest van profiteren zijn lang, prismatisch en geproduceerd in herhaalbare batches: elektronicabehuizingen en -chassis, LED-koellichaamstaven, T-slot automatiseringsframe, EV-batterijmodulerails, montageprofielen voor zonne-energie, zijplaten van transportbanden en rails voor medische apparatuur. Bij al deze onderdelen blijft de doorsnede constant, terwijl gaten, sleuven en schroefdraden van onderdeel tot onderdeel veranderen – precies de arbeidsverdeling tussen matrijs en machine.
Het praktische standaardrecept is een 6061-T6-profiel met standaard EN 755-9-toleranties, CNC-bewerking beperkt tot functionele kenmerken en anodisatie toegepast na de bewerking. Als uw onderdeel een constante doorsnede heeft en jaarlijkse volumes van meer dan een paar honderd eenheden, vraag dan zowel een volledige CNC-offerte als een extrusie-plus-CNC-offerte aan - de vergelijking zal bijna altijd de voorkeur geven aan de hybride route, vaak met een ruime marge.
Vorig bericht
Aluminium extrusies met houtafwerking: gids voor duurzaam, esthetisch en onderhoudsarm
Volgende bericht
Aluminium extrusieprofielen: proces-, legeringen- en ontwerpgids
Adres
Nr. 18, Industrieterrein, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, provincie Zhejiang, China
Snelmenu
Abonneer u op nieuwsbericht
Auteursrecht © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabrikanten van aangepaste aluminium extrusies

