

Aluminiumanodisatiekleuren: opties, limieten en hoe u deze correct kunt specificeren
Een productiemanager bestelt 500 meter donkerbrons geanodiseerd aluminium profiel voor een douchewandlijn. De eerste levering komt overeen met het goedgekeurde monster. De tweede levering, van dezelfde tekening en dezelfde nominale specificatie, arriveert zichtbaar lichter met een vlekkerige glans langs de hoeken. De leverancier houdt vol dat beide batches dezelfde afwerking hebben. In technische termen kunnen beide correct zijn: anodisatiekleur is het resultaat van een elektrochemisch proces dat in wisselwerking staat met de legering, de oppervlaktevoorbereiding, de filmdikte, de badtemperatuur en de kleurstof of elektrolyt die wordt gebruikt om toon toe te voegen. Praktisch gezien moet de koper weten welke kleuren herhaalbaar zijn, welke kleuren alleen binnen een tolerantiebereik haalbaar zijn en welke nooit op een productielijn mogen worden beloofd. Dit artikel zet die grenzen uiteen, zodat de volgende bestelling geen onderhandeling wordt.
Wat anodiseren met aluminium doet
Bij anodiseren ontstaat er een gecontroleerde oxidelaag op het aluminiumoppervlak door een elektrische stroom door een zure elektrolyt, meestal zwavelzuur, te leiden. De resulterende aluminiumoxidelaag is hard, corrosiebestendig en, in vers gevormde toestand, poreus. Deze poriën zijn de sleutel tot kleur. Er kunnen kleurstofmoleculen of metaalzouten in worden afgezet en een laatste afdichtingsstap sluit de poriën om de kleur vast te houden en de corrosieweerstand te herstellen. Omdat de oxidelaag deel uitmaakt van het metaal in plaats van een coating erbovenop, schilferen of schilferen geanodiseerde afwerkingen niet zoals verf, en blijven donkere geanodiseerde tinten stabiel onder UV-blootstelling. Hetzelfde mechanisme verklaart waarom kleurcontrole veeleisend is: alles wat de poriestructuur, de filmdikte of de reactie van de legering verandert, verandert de uiteindelijke tint.
Welke aluminium anodisatiekleuren zijn er daadwerkelijk beschikbaar?
Er bestaat een praktisch palet, maar dat is smaller dan een verfkleurenkaart. De onderstaande tabel vat samen wat een typische anodiseerlijn kan leveren met een acceptabele consistentie.
| Kleurbereik | Herhaalbaarheid van de productie | Typische toepassingen |
|---|---|---|
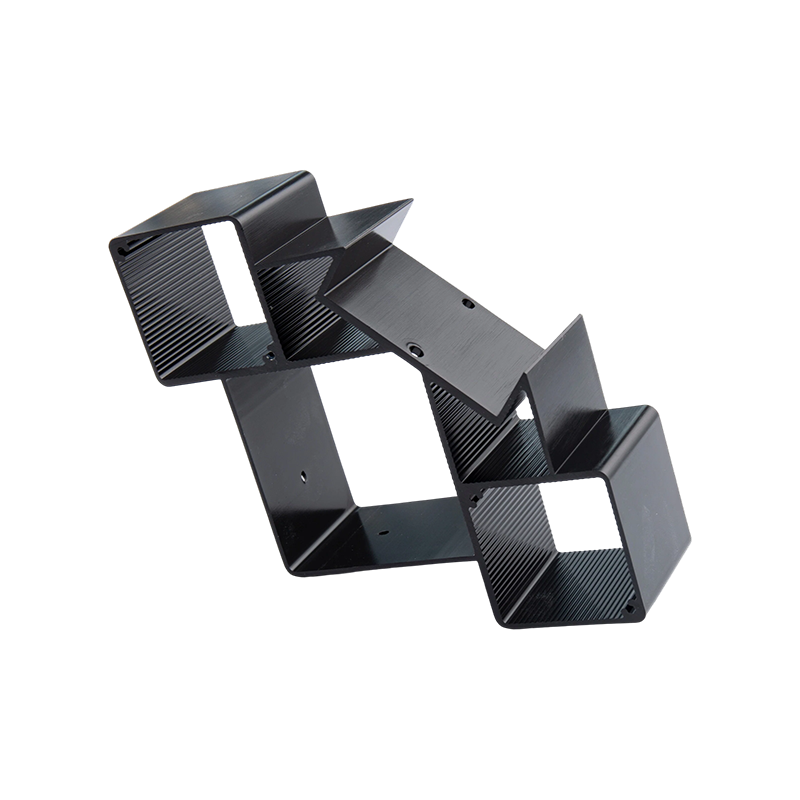
| Zwart, donkerbrons, grafietgrijs | Hoog | Architecturale profielen, koellichamen, liftlijsten, doucheframes |
| Middenbrons, champagne, grijs | Goed | Raam- en deurprofielen, vliesgevel, apparaten |
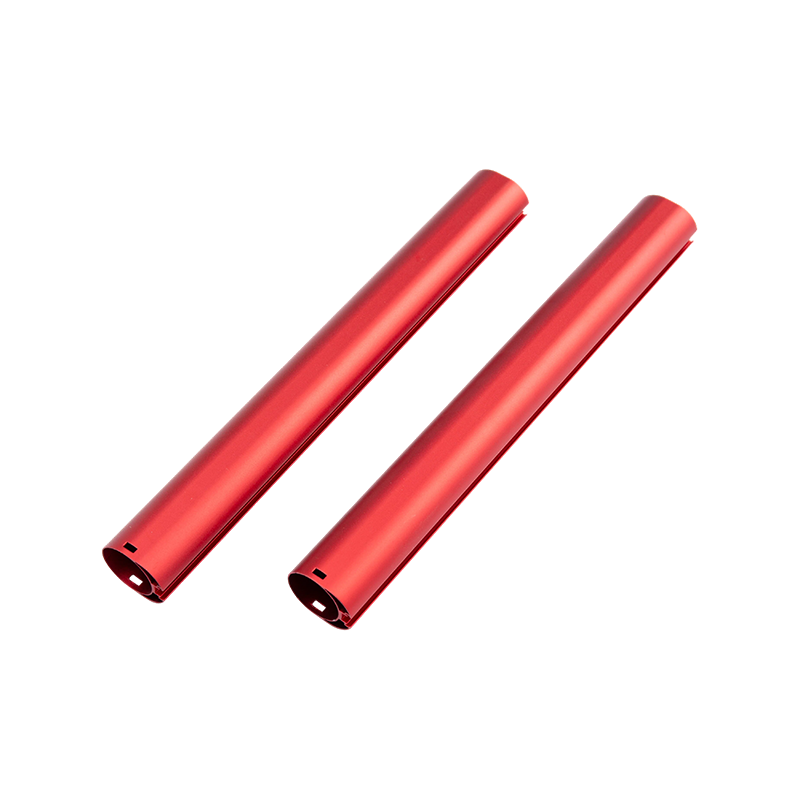
| Blauw, rood, groen, goud | Matig, met batchvariatie | Decoratieve onderdelen, consumentenproducten, merkelementen |
| Geel, paars, oranje | Beperkt | Decoratieve onderdelen in kleine oplage, alleen monsters |
| Echt wit, lichte pastelkleuren | Niet haalbaar bij anodiseren | Gebruik in plaats daarvan helder of zilveranodiseren of poedercoaten |
Zwart en donker brons domineren omdat de kleurstof- of elektrolytlading zwaar genoeg is om kleine variaties in de filmdikte te maskeren. Champagne, grijs en middenbrons gedragen zich goed omdat elektrolytische kleuring stabieler is dan organische kleuring. Blauw, rood, groen en goud zijn haalbaar voor kleinere onderdelen en eenvoudige geometrieën, maar dezelfde kleur gemaakt van een andere legeringsbatch kan merkbaar verschuiven. Echt wit kan niet worden geproduceerd in de zin van een wit geverfd oppervlak; de dichtstbijzijnde optie is een heldere of zilvergeanodiseerde afwerking die de natuurlijke metaaltint doorlaat. Voor lichte pastelkleuren is poedercoaten meestal de eerlijkere specificatie.
Hoe gekleurd geanodiseerd aluminium wordt geproduceerd
Biologische kleurstofkleuring
Na het anodiseren wordt het poreuze deel in een verfbad gedompeld en dringt de kleurstof in de poriën. Deze methode levert blauw, rood, groen, goud en zwart op. Het is kosteneffectief en geeft heldere tinten, maar organische kleurstoffen variëren afhankelijk van de temperatuur, kleurstofconcentratie en afdichtingschemie. Op deze manier geverfde delen moeten worden beschermd tegen langdurige blootstelling aan de buitenlucht, tenzij een UV-stabiele kleurstof wordt gespecificeerd.
Elektrolytische kleuring
Het onderdeel wordt geanodiseerd en vervolgens in een tweede elektrolyt geplaatst die tin-, nikkel- of kobaltzouten bevat. Een wisselstroom zet metaaldeeltjes af aan de basis van de poriën, waardoor brons, donkerbrons, zwart, champagne en grijs ontstaan. Dit is de standaardmethode voor architecturale en buitenprofielen omdat de kleur in de oxidestructuur opgesloten zit en een uitstekende UV-stabiliteit vertoont. Het bereik is beperkt tot donkere en middentonen, maar de herhaalbaarheid is de beste van de drie methoden.
Integrale kleuring
Kleur ontstaat tijdens het anodiseren zelf door organische zuren aan het bad toe te voegen en te vertrouwen op de samenstelling van de legering. Het creëert brons- en grijstinten zonder een aparte kleurstap, maar het is gevoelig voor de legeringschemie en wordt tegenwoordig zelden gebruikt voor extrusieprofielen vanwege kosten- en controleproblemen.
Waarom dezelfde specificatie verschillende kleuren kan opleveren
Samenstelling van de legering
De kwaliteit van aluminium verandert de manier waarop de oxidelaag groeit en hoe deze kleur accepteert. Legeringen 6063 en 6060, de standaardkwaliteiten voor architecturale extrusie, anodiseren gelijkmatig en vormen de veiligste basis voor consistente kleuren. AA 6061 bevat meer magnesium en silicium en kan een andere helderheid en een iets andere toon produceren. Als één montage 6060- en 6061-profielen combineert, is enige kleurvariatie onvermijdelijk. De relatie tussen legeringskeuze en afwerkingsgedrag wordt dieper besproken in onze gids voor het aluminium extrusieproces .
Oppervlakteafwerking vóór anodiseren
De pre-anodiserende mechanische afwerking bepaalt hoe licht reflecteert op het basismetaal. Een geëxtrudeerd profiel met fijne matrijslijnen geeft een directionele satijnen look; een geborstelde afwerking geeft een uniforme matte toon; een gepolijste afwerking ziet er helderder en meer metaalachtig uit. Twee onderdelen met identieke anodisatieparameters, maar verschillende basisafwerkingen, passen niet bij elkaar.
Filmdikte en procesomstandigheden
Donkerdere kleuren vereisen dikkere oxidefilms of een hogere kleurstofbelasting. Als de anodiseerinrichting 18 micron laat werken op een onderdeel dat op 12 micron is bemonsterd, zal de kleur donkerder zijn en het afdichtingsgedrag anders. Badtemperatuur, zuurconcentratie, stroomdichtheid, kleurstofconcentratie, verblijftijd en sealtijd veranderen allemaal het resultaat. Een verantwoordelijke leverancier registreert deze parameters voor elke batch en test een monster voordat de bestelling wordt vrijgegeven.
Hoe onderdeelgeometrie de uiteindelijke kleur verandert
Scherpe randen en hoeken lijken lichter omdat de stroomdichtheid zich daar concentreert en de oxidefilm anders groeit. Diepe holtes, sleuven en gaten zijn moeilijk gelijkmatig te verven omdat het verfbad er niet vrij in kan bewegen, waardoor verzonken gebieden er vaak bleker uitzien. Lange, smalle profielen kunnen ook de stroomverdeling in de anodiseertank verstoren, waardoor er een zichtbaar verschil ontstaat tussen het midden en de uiteinden van het profiel. Voor de koper is de praktische les om de kleur te beoordelen op een productiemonster van volledige lengte in plaats van op een korte coupon, en om de doorsnede zo uniform mogelijk te houden wanneer de afwerking net zo belangrijk is als de vorm.
Hard anodiseren heeft zijn eigen kleurlimieten
Bij hard anodiseren ontstaat een veel dikkere oxidelaag, doorgaans 25 tot 75 micron, en deze wordt gekozen vanwege slijtvastheid in plaats van uiterlijk. Het wordt gebruikt op koellichamen, geleiderails, kleplichamen en andere functionele onderdelen. De dichte laag absorbeert kleurstof slecht en de natuurlijke kleur varieert van donkergrijs tot olijfgroen of bruin, afhankelijk van de legering. Zwart is de enige kleur die met realistische consistentie kan worden aangebracht; lichte en felle kleuren zijn niet mogelijk omdat de coatingbasis al donker is. Als uw onderdeel de slijtvastheid van een dikke oxidelaag nodig heeft, is de veilige kleurkeuze zwart of een natuurlijke donkere tint. Een leverancier met een eigen lijn, zoals die van ons hard anodiseren van aluminiumlegeringen service, kan de verwachte tint bevestigen met een proefmonster voordat de productie begint.
 Service voor hard anodiseren van aluminiumlegeringen Array Bekijk Product →
Hoe u de anodisatiekleur kunt specificeren, zodat de productie resultaten kan opleveren
Begin met de functionele eis in plaats van met een kleurnaam. Een douchewand die te maken krijgt met schoonmaakchemicaliën heeft een goed afgedichte, corrosiebestendige afwerking nodig; een koellichaam heeft een consistente film nodig die de thermische prestaties ondersteunt; een sierlijst heeft een uitstraling nodig die de leverancier kan herhalen. Zodra de functie duidelijk is, wordt de specificatie eenvoudiger.
- Definieer de kleur met een overeengekomen referentie. Gebruik een fysiek geanodiseerd monster of een goedgekeurde kleurchip. RAL-nummers zijn een uitgangspunt, maar RAL is een verfsysteem en veel RAL-kleuren hebben geen exact geanodiseerd equivalent.
- Vermeld de legering en de mechanische afwerking. Noteer de legeringskwaliteit, de staat van het profiel en of het oppervlak gestanst, geborsteld of gepolijst moet worden.
- Specificeer het anodisatietype en de dikte. Voor decoratief gebruik binnenshuis is Type II bij 8 tot 12 micron typisch; voor buitengebruik, Type II bij 15 tot 20 micron; voor slijtagetoepassingen, Type III hardanodisatie op 25 tot 50 micron.
- Stel een tolerantie in in de vorm van een visuele vergelijking met een goedgekeurd monster onder gedefinieerde verlichting. Een numeriek delta-E-doel is nuttig, maar dit moet met de anodiseermachine worden overeengekomen en op dezelfde legering en afwerking worden gemeten.
- Vraag om monsters van volledige lengte van de daadwerkelijke productielijn, met dezelfde legerings-, matrijs- en procesinstellingen die voor de bulkbestelling worden gebruikt.
- Kies voor een leverancier die het volledige proces beheert. Kleurproblemen zijn gemakkelijker op te lossen wanneer extrusie en anodisatie onder één dak plaatsvinden; dit is hoe onze geanodiseerde aluminium extrusieprofielen
 Geanodiseerde aluminium extrusieprofielen Fabrikanten, fabriek Array Bekijk Product → worden geproduceerd en waarom het kleurresultaat consistent is van batch tot batch.
Waar gekleurd geanodiseerd aluminium wordt gebruikt
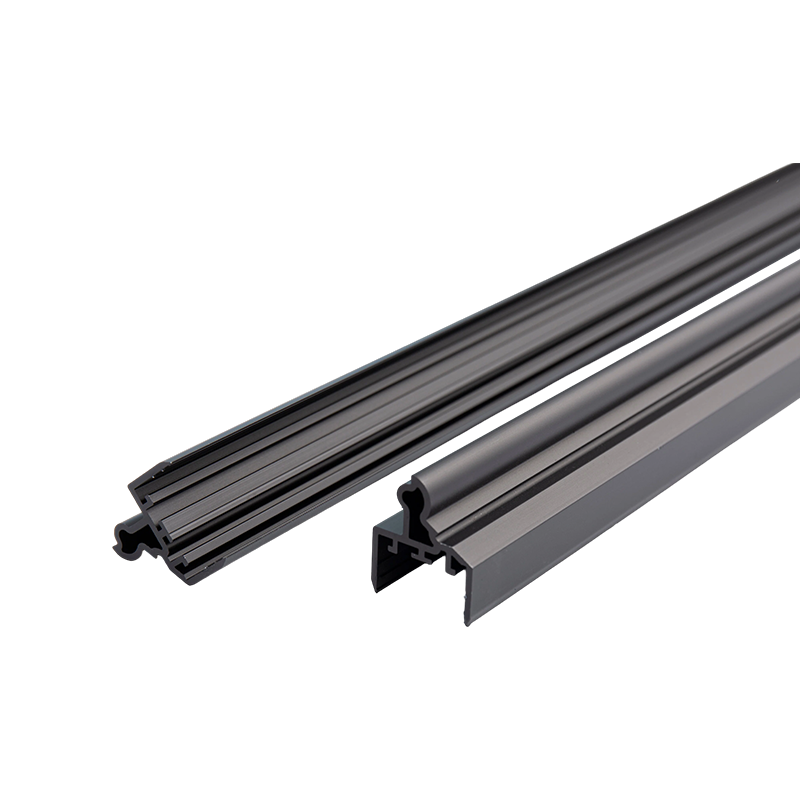
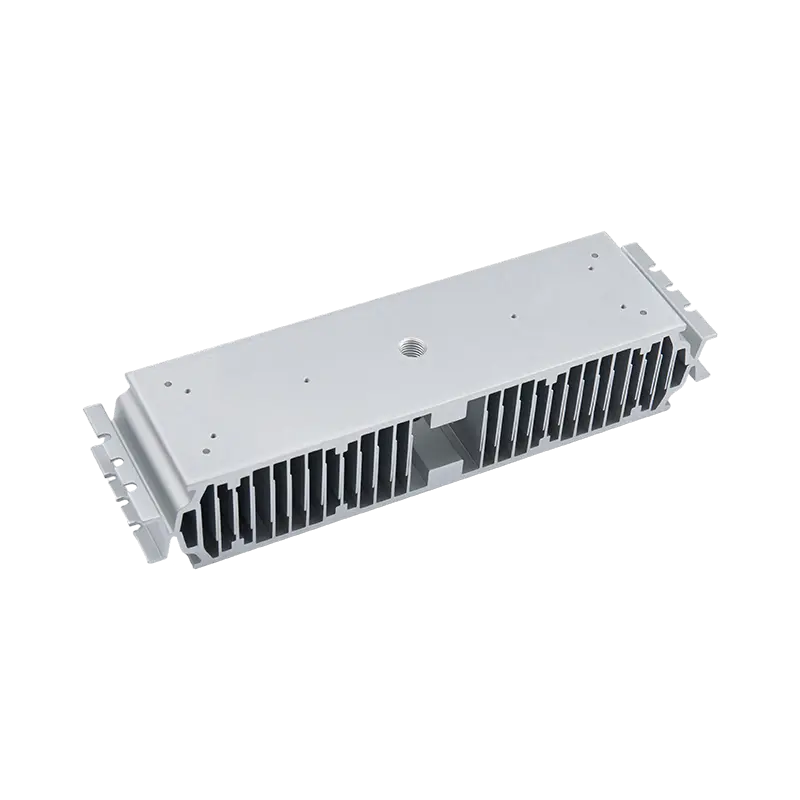
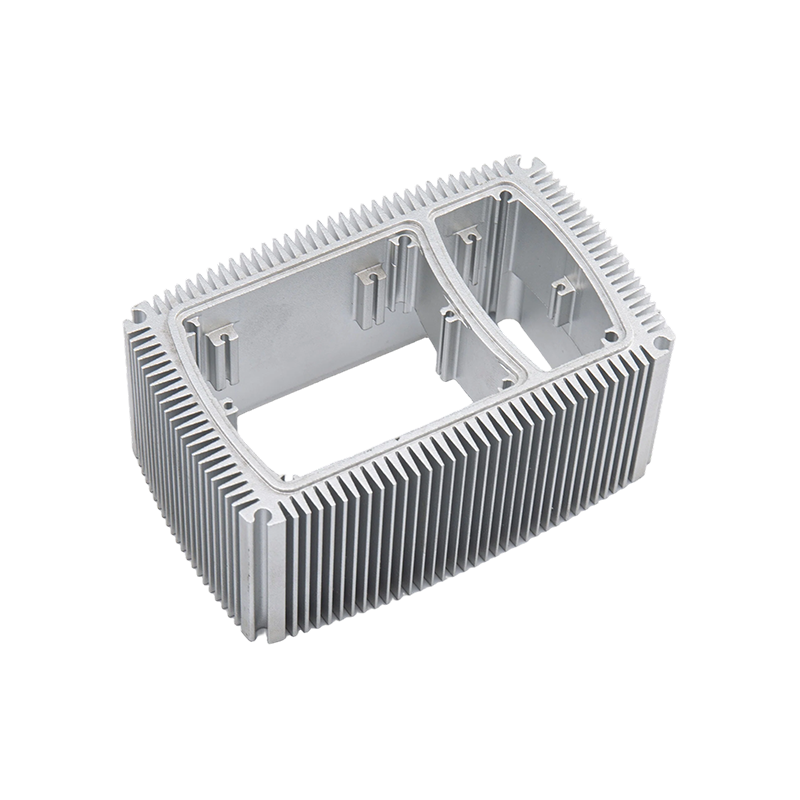
Gekleurde geanodiseerde profielen verschijnen op plaatsen waar de afwerking zowel visuele inspectie als fysiek gebruik moet doorstaan. Douchewanden zijn een bekend voorbeeld omdat de profielen te maken krijgen met vocht, zeepresten en herhaaldelijk afvegen; een corrosiebestendig gekleurd geanodiseerd douchewandprofiel combineert een consistente toon met een oppervlak dat gemakkelijker schoon te houden is dan verf. Koellichamen zijn afhankelijk van de geanodiseerde laag voor elektrische isolatie en thermische emissiviteit. Het interieur van de liften maakt gebruik van donkerbrons en zwart geanodiseerde afwerkingen omdat ze beter bestand zijn tegen vingerafdrukken en krassen dan heldere coatings. Keukengereiprofielen gebruiken lichte en matte tinten die hoge temperaturen verdragen. In ieder geval is de kleur niet alleen maar een decoratie: de geanodiseerde laag is de bescherming, en de kleur leeft in het oxide en niet er bovenop.
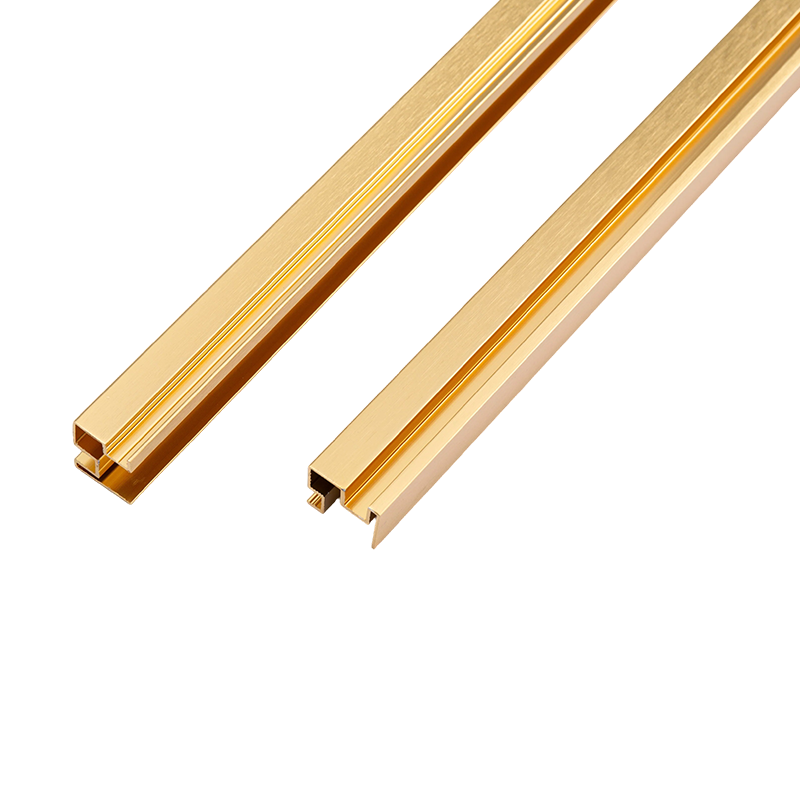 Corrosiebestendige, gekleurde geanodiseerde aluminium profielen voor douchewanden Leverancier Array Bekijk Product →
De praktische regel voor elke opdracht voor het anodiseren van aluminium is om de kleur af te stemmen op de procesmogelijkheden. Donkerbrons, zwart, grijs en champagne zijn betrouwbaar in alle batches. Er kunnen heldere kleuren worden gemaakt, maar deze brengen een groter risico op variatie en hogere monsterkosten met zich mee. Echte witte en pasteltinten moeten worden omgeleid naar poedercoating. Met het juiste referentiemonster, de juiste legering, een realistische diktespecificatie en een gespecialiseerde fabrikant van aluminiumprofielen die het hele proces beheert, u kunt de gewenste kleur en dezelfde kleur bij de volgende bestelling ontvangen. Dat is wat een werkbare anodisatiespecificatie onderscheidt van een gok.
Vorig bericht
Gids voor geanodiseerde afwerking: procestypen, laagdikte en kwaliteitscontrole
Volgende bericht
Thermische geleidbaarheid van aluminium: legeringsgegevens, tempereffecten en waarom het ertoe doet
Adres
Nr. 18, Industrieterrein, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, provincie Zhejiang, China
Snelmenu
Abonneer u op nieuwsbericht
Auteursrecht © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabrikanten van aangepaste aluminium extrusies

