

Gids voor geanodiseerde afwerking: procestypen, laagdikte en kwaliteitscontrole
Geanodiseerde afwerking is geen laag die bovenop aluminium wordt aangebracht. Het is het aluminiumoppervlak zelf, dat door een elektrochemisch proces wordt omgezet in een dichte oxidefilm. Dit betekent dat de afwerking niet kan afbladderen of schilferen zoals verf. Voor kopers van aluminiumprofielen is het praktische resultaat een oppervlak met corrosiebestendigheid, slijtvastheid en een uniform metallic uiterlijk dat jarenlang standhoudt.
De belangrijkste beslissing bij het specificeren van geanodiseerd aluminium is niet alleen of u wilt anodiseren, maar ook welk type anodisatie past bij uw gebruikssituatie. Een decoratief binnenprofiel vereist een andere coating dan een slijtvast koellichaam of een onderdeel van maritieme kwaliteit. Als u deze verschillen begrijpt voordat u bestelt, kunt u dure nabewerkingen besparen.
Hoe het anodiseerproces werkt
Het anodiseerproces maakt gebruik van een elektrolytische cel. Het aluminium onderdeel fungeert als anode, terwijl een geleidende tegenelektrode als kathode dient. Beide worden ondergedompeld in een zuur elektrolytbad, meestal verdund zwavelzuur voor de meeste commerciële toepassingen.
Wanneer gelijkstroom door de cel stroomt, komen er zuurstofionen vrij op het aluminiumoppervlak en reageren met het metaal om aluminiumoxide te vormen. De oxidelaag groeit zowel naar binnen als naar buiten vanaf het oorspronkelijke oppervlak. Dit groeipatroon maakt anodiseren fundamenteel anders dan beplating of schilderen. De coating is geen aparte film maar een transformatie van het aluminium zelf.
De oxidestructuur bestaat uit een dunne barrièrelaag aan de basis en een dikkere poreuze laag daarboven. De poreuze laag is van cruciaal belang omdat hierdoor het oppervlak kleurstoffen kan opnemen om te kleuren. Na de anodiseerstap worden de poriën afgedicht met heet water of nikkelacetaat om de kleur vast te houden en de corrosieweerstand te verbeteren.
Procesparameters hebben rechtstreeks invloed op de uiteindelijke coating. Stroomdichtheid, badtemperatuur en anodisatietijd bepalen de dikte en hardheid van de coating. Een Typ II-coating van 10 micron kan 20 tot 30 minuten duren, terwijl een hard geanodiseerde coating van 40 tot 50 micron enkele uren verwerkingstijd kan vergen.
Soorten geanodiseerde afwerkingen
Chroomzuur anodiseren (Type I)
Chroomzuuranodiseren produceert een dunne, dichte oxidelaag die doorgaans 2 tot 5 micron dik is. Het biedt uitstekende corrosieweerstand met minimale verandering in de afmetingen van de onderdelen. Type I wordt vaak gebruikt voor precisiecomponenten in de lucht- en ruimtevaart en onderdelen die nauwe toleranties vereisen. De coating vormt tevens een uitstekende grondlaag voor latere schilderingen.
Zwavelzuur anodiseren (Type II)
Zwavelzuuranodiseren is de standaardkeuze voor de meeste commerciële aluminiumprofielen. Het produceert een laagdikte van 5 tot 25 micron en biedt een goede balans tussen corrosiebescherming, uiterlijk en kosten. Type II-oppervlakken accepteren kleurstoffen goed, waardoor dit de voorkeursroute is voor decoratieve architectonische afwerkingen waarbij een consistente metallic kleur vereist is.
Hard anodiseren (Type III)
Hardanodiseren wordt uitgevoerd bij lagere badtemperaturen, meestal rond het vriespunt, en met hogere stroomdichtheden. De resulterende coating is 25 tot 50 micron dik, met een oppervlaktehardheid die doorgaans in het bereik van 300 tot 500 HV ligt. Voor de context vallen standaard Type II-coatings gewoonlijk tussen 200 en 300 HV. Type III is gespecificeerd voor componenten die aan hoge slijtage onderhevig zijn, zoals koellichaamprofielen, pomphuizen en glijbanen.
 Hard anodiseren voor aluminiumlegeringen: dikke, slijtvaste coating Bij hard anodiseren ontstaat een oxidelaag van 25–100 µm met een hardheid van 300–600 HV, ideaal voor slijtvaste componenten zoals koellichamen en glijbanen. Dit proces is geschikt voor onderdelen die duurzaamheid nodig hebben die verder gaat dan standaard Type II-coatings. Bekijk Product →
Laagdikte en prestatiespecificaties
| Type | Typische dikte | Oppervlaktehardheid | Veel voorkomende toepassingen |
|---|---|---|---|
| Type I (Chroom) | 2-5 micron | Lager, niet meetbaar | Precisie lucht- en ruimtevaart, onderdelen met schroefdraad |
| Type II (zwavelzuur) | 5-25 micron | 200-300 hoogspanning | Architecturale, decoratieve, algemene profielen |
| Type III (moeilijk) | 25-50 micron | 300-500 hoogspanning | Koellichamen, liftprofielen, slijtvlakken |
Geanodiseerd versus gepoedercoat aluminium
Anodiseren en poedercoaten zijn de twee meest voorkomende afwerkingsmethoden voor aluminium profielen, maar ze lossen verschillende problemen op. Als u het verschil kent, voorkomt u kostbare specificatiefouten.
Bij anodiseren wordt het metalen oppervlak omgezet in oxide. De afwerking maakt deel uit van het aluminium zelf en kan dus niet loslaten of afbladderen. Het behoudt een natuurlijk metallic uiterlijk en is zeer goed bestand tegen UV-vervaging. De belangrijkste beperking is een relatief dunne coating vergeleken met poedercoating, wat betekent dat deze weinig bijdraagt aan de verbetering van de slagvastheid.
Bij poedercoating wordt een polymeerlaag aangebracht van doorgaans 60 tot 120 micron dik. Het biedt een breder kleurenpalet en kan onvolkomenheden in het oppervlak verbergen. Een gepoedercoat oppervlak kan echter bij een botsing afbladderen en de polymeerlaag kan na verloop van tijd bij fel zonlicht vervagen of verkrijten.
Voor architecturale profielen voor buiten is anodiseren vaak de betere keuze omdat de oxidelaag stabiel is onder UV-blootstelling en geen last heeft van hechtingsproblemen van de coating. Voor onderdelen die onder zware omstandigheden worden gehanteerd en een dikke beschermlaag nodig hebben, is poedercoaten nog steeds een geldige optie. In de praktijk bieden veel fabrikanten beide aan, zodat u de afwerking kunt afstemmen op de installatieomgeving.
Wat u moet opgeven bij het bestellen van geanodiseerde profielen
Bij het bestellen van geanodiseerde aluminium profielen gaat het niet alleen om het kiezen van een kleurcode. Verschillende technische details zijn van invloed op het eindresultaat en moeten vóór productie met uw leverancier worden bevestigd.
Legeringsselectie is de eerste factor. De legeringen uit de 6000-serie, met name 6063 en 6061, zijn de standaard voor geanodiseerde architecturale profielen. Ze produceren een uniforme oxidelaag en accepteren consistent kleurstoffen. Legeringen met een hoger kopergehalte, zoals 2024, zijn moeilijker te anodiseren en hebben de neiging een donkerdere, minder uniforme coating te produceren.
Oppervlaktevoorbereiding is belangrijk. Extrusielijnen en gebruikssporen kunnen na het anodiseren zichtbaar blijven, tenzij het profiel mechanisch gepolijst of gezandstraald wordt vóór het anodiseerbad. Als een heldere of matte afwerking gewenst is, vermeld dit dan duidelijk in uw specificatie.
Ook de geometrie van het extrusieprofiel heeft invloed op het resultaat. Scherpe interne hoeken kunnen een ongelijkmatige stroomstroom veroorzaken, wat leidt tot variaties in de laagdikte. Een ontwerp met voldoende afrondingsradii en vloeiende overgangen zorgt voor een consistentere afwerking. Voor meer informatie hierover kunt u ons overzicht van aluminium-extrusieprocessen en legeringsoverwegingen raadplegen.
Kleur- en afdichtingseisen moeten expliciet worden vermeld. Heldere of natuurlijke afwerkingen laten de metaaltint zien, terwijl geverfde afwerkingen moeten worden gespecificeerd met een kleurreferentienummer. Het afdichten gebeurt meestal met heet water of nikkelacetaat. Een goed afgedichte coating is bestand tegen vlekken en biedt een betere corrosieweerstand. Bij hard geanodiseerde onderdelen wordt afdichting soms achterwege gelaten om de maximale hardheid te behouden, maar dit is een afweging die u met de leverancier moet bespreken.
Bepaal ten slotte de laagdikte. Decoratieve binnenprofielen hebben meestal 8 tot 15 micron nodig. Architecturale buitenprofielen moeten worden gespecificeerd op 20 tot 25 micron. Voor onderdelen die aan zware slijtage onderhevig zijn, is mogelijk 40 micron of meer nodig. Deze cijfers zijn rechtstreeks van invloed op de kosten en doorlooptijd, dus wees nauwkeurig.
Waar geanodiseerde afwerkingen de meeste waarde opleveren
Geanodiseerde afwerkingen bieden het meeste voordeel wanneer het aluminium profiel wordt geconfronteerd met een combinatie van vocht, mechanische slijtage en UV-blootstelling.
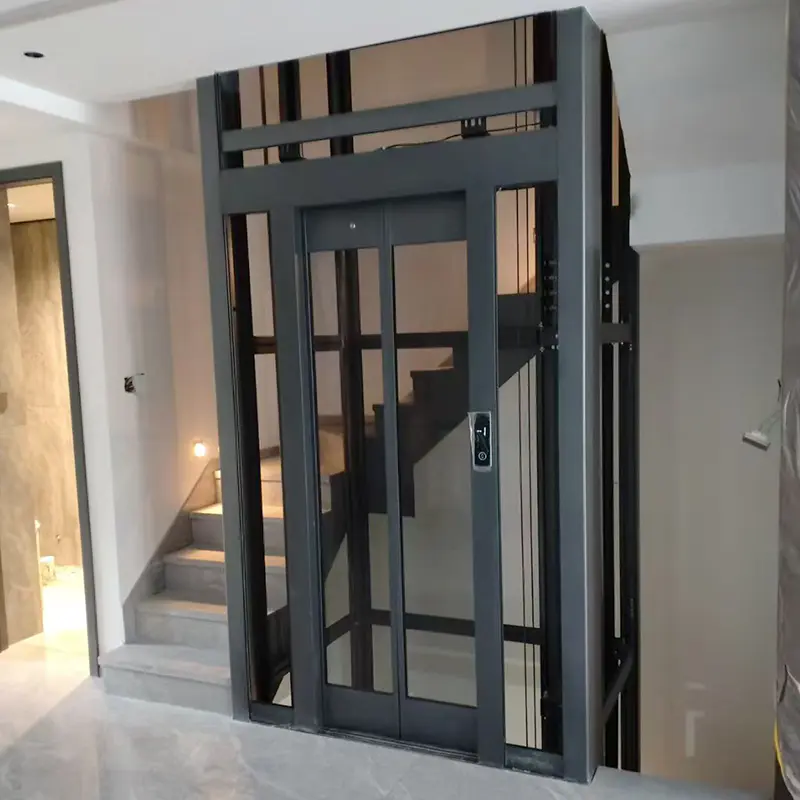
In lifttoepassingen worden zeer sterke geanodiseerde kooiprofielen gespecificeerd omdat de afwerking bestand is tegen constant contact en frequente reiniging. De geanodiseerde laag voorkomt de witte oxidevlekken die vaak optreden op onbehandeld aluminium in vochtige omgevingen.
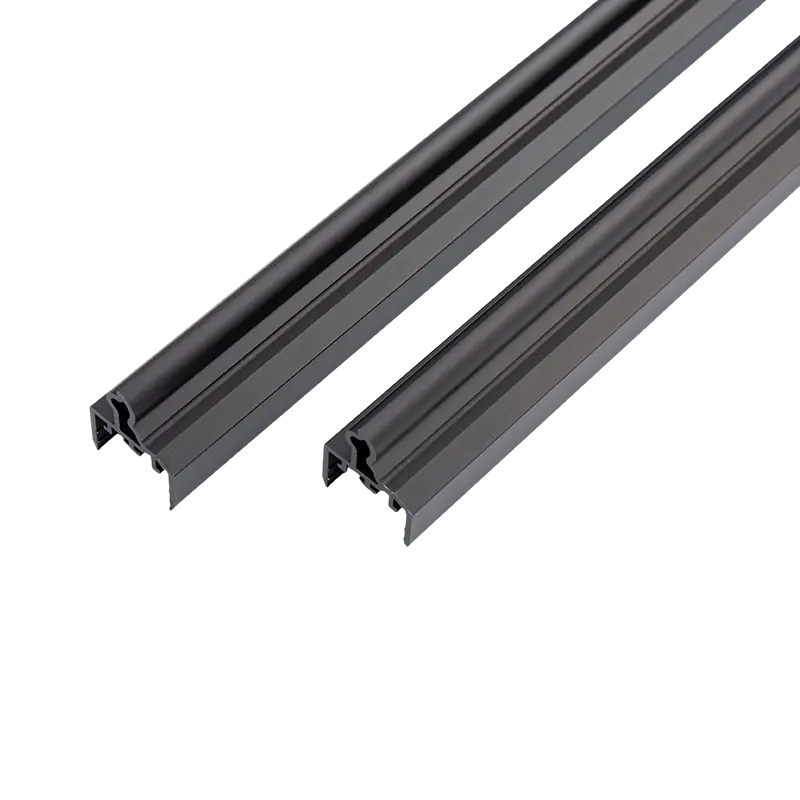
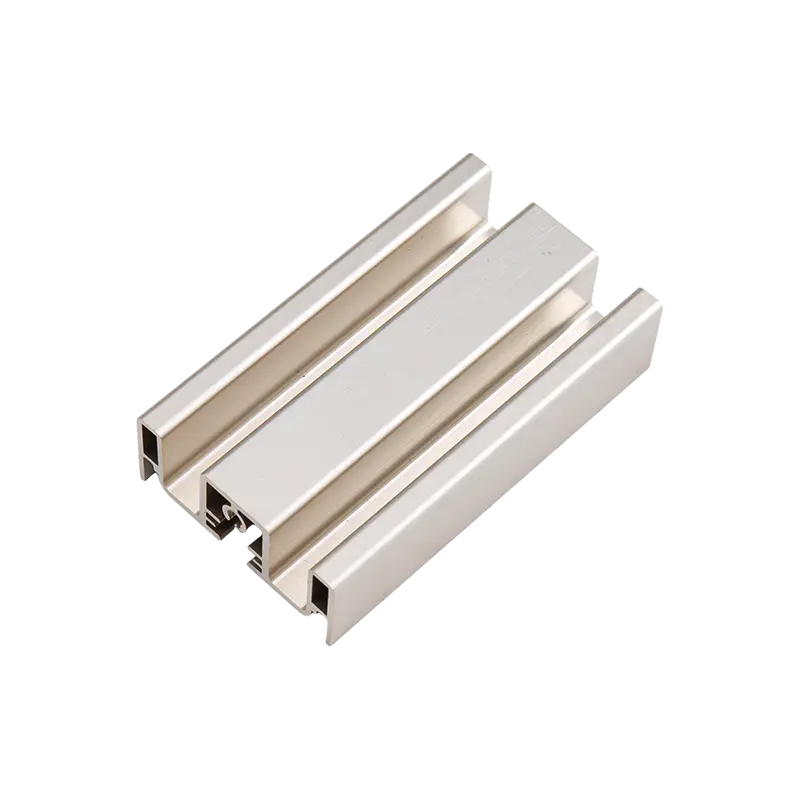
 Hoogwaardige geanodiseerde aluminium profielen voor liftkooien Deze profielen zijn gemaakt van een 6063/6061-legering met T5-hardheid en bieden structurele stijfheid en krasbestendigheid. De geanodiseerde afwerking voorkomt vlekken en vermindert het onderhoud in vochtige, intensief gebruikte liftomgevingen. Bekijk Product →
Bij koellichamen dient anodiseren een functioneel doel. De oxidelaag is elektrisch isolerend, waardoor het koellichaam elektronische componenten kan raken zonder extra isolatietape. Tegelijkertijd straalt een geanodiseerd oppervlak de warmte efficiënter uit dan kaal aluminium, waardoor de algehele thermische prestaties worden verbeterd.
 Geanodiseerde aluminium extrusies in verschillende kleuren en afwerkingen Verkrijgbaar in zilver, zwart, brons, champagne en aangepaste kleuren, met anodisatiediktes van AA10 tot AA25. Geschikt voor keukengerei en douchewanden, de afwerking is duurzaam en gemakkelijk schoon te maken. Bekijk Product →
Keukengerei en douchewandprofielen profiteren op vergelijkbare manieren van anodiseren. De afwerking is gemakkelijk schoon te maken en corrodeert niet na herhaalde blootstelling aan water, schoonmaakmiddelen of contact met voedsel. Gekleurde geanodiseerde doucheprofielen behouden jaar na jaar een consistent uiterlijk omdat de kleurstof in de oxidelaag is ingebed en niet in een oppervlaktefilm zit.
Voor keukengerei vermindert een mat, hittebestendig geanodiseerd oppervlak het risico dat voedsel blijft plakken en vereenvoudigt het wassen. Deze praktische voordelen zijn de reden waarom geanodiseerde afwerkingen standaard zijn in producten waar hygiëne en duurzaamheid belangrijk zijn.
Vorig bericht
Aluminiumconstructie voor montage op zonne-energie: een praktische materiaalgids en selectietips
Volgende bericht
Aluminiumanodisatiekleuren: opties, limieten en hoe u deze correct kunt specificeren
Adres
Nr. 18, Industrieterrein, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, provincie Zhejiang, China
Snelmenu
Abonneer u op nieuwsbericht
Auteursrecht © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabrikanten van aangepaste aluminium extrusies

