

Geanodiseerde aluminium extrusies: typen, diktegraden en legeringskeuzes
Twee extrusieruns verlaten dezelfde matrijs tijdens dezelfde ploegendienst. Men komt terug van de anodiseerlijn met een egale champagnekleur; de andere komt melkachtig terug aan de ene kant en donkerder langs de laslijn. De anodiseermachine neemt meestal de schuld op zich, maar de oorzaak ligt vaker stroomopwaarts: de samenstelling van de legering, de afschriksnelheid, de staat van de matrijs of de manier waarop de profielen op het rek zaten.
Eerst het korte antwoord: geanodiseerde aluminium extrusies zijn geen gecoat metaal. Bij anodiseren wordt de buitenhuid van een profiel omgezet in een aluminiumoxidelaag die uit het aluminium zelf is gegroeid. Daarom is de afwerking bestand tegen afbrokkelen, behoudt hij de kleur buitenshuis en kan hij worden geverfd, verzegeld of gehard tegen slijtage. Het stabiel houden van dat resultaat over de batches heen hangt af van de beslissingen die genomen worden lang voordat de rekken de tank ingaan.
Wat anodiseren doet met een geëxtrudeerd profiel
In de tank wordt de extrusie de anode in een verdunde zure elektrolyt. Gelijkstroom drijft zuurstof naar het oppervlak, waar het zich bindt met aluminium om aluminiumoxide te vormen. De laag groeit zowel in het metaal als naar buiten vanaf het oorspronkelijke oppervlak, zodat een afgewerkt profiel aan elk oppervlak een fractie van de laagdikte groter is dan de ruwe extrusie. Een coating van 20 micron kan ongeveer 8 tot 10 micron per zijde toevoegen, genoeg om van belang te zijn bij een perspassing of een schuifverbinding.
Twee structurele details drijven al het andere aan. Het zo gevormde oxide is poreus en die microscopisch kleine poriën accepteren organische kleurstof om champagne, brons, zwart of een aangepaste kleur te produceren. De poriën moeten dan gesloten worden. Afdichting in heet gedeïoniseerd water, nikkelacetaat of een koud nikkel-fluoridesysteem houdt de kleurstof vast en herstelt de corrosieprestaties. Slechte afdichting komt later aan het licht: een profiel dat de zoutsproeicontrole in het laboratorium heeft doorstaan, kan buiten binnen een seizoen verkleuren.
Waarom geanodiseerde profielen langer meegaan dan aangebrachte coatings
- Corrosiebestendigheid: een goed afgedichte oxidelaag is chemisch stabiel en geanodiseerde 6063- en 6061-profielen doorstaan routinematig honderden uren neutrale zoutsproeitests.
- Impact en slijtage: het oxide is harder dan het aluminium eronder en vormt een integraal onderdeel van het oppervlak, zodat het bij een gedeukte rand niet kan afbladderen of schilferen zoals een verffilm dat kan.
- Kleurstabiliteit: de afwerking is anorganisch en krijt niet onder blootstelling aan ultraviolette straling, zoals veel organische coatings dat doen.
- Diëlektrisch oppervlak: de anodische laag geleidt geen elektriciteit, wat past bij stopcontactbehuizingen en andere elektrische profielen waarbij het oppervlak moet isoleren.
- Onderhoud: milde zeep, warm water en een zachte doek herstellen het oppervlak. Geen waxen en geen touch-up.
Er horen twee afwegingen thuis in de tekening. Anodische oxide is een thermische barrière, dus een koellichaam mag slechts een dunne Type II-laag bevatten, doorgaans 5 tot 10 micron, tenzij het oppervlak echt slijtvastheid nodig heeft. Hard anodiseren bij 40 tot 50 micron overleeft slijtage veel beter, maar voegt meetbare thermische weerstand toe en vermindert de vermoeiingssterkte bij scherpe hoeken. De tweede afweging is dimensionaal: omdat de laag zich op elk oppervlak opbouwt, hebben hard geanodiseerde onderdelen royale toleranties nodig en meestal maskering op schroefdraad en boringen.
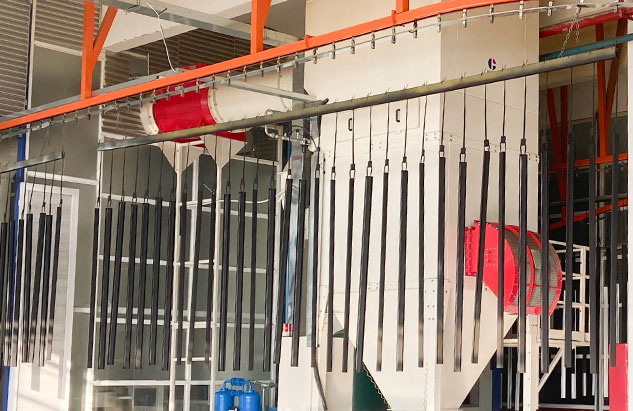 Harde anodisatieservice voor componenten van aluminiumlegeringen Gebruik voor dikke slijtvaste oxidelagen, met procescontrole, afdichting en dikteopties die geschikt zijn voor veeleisende auto-, ruimtevaart-, machine- en gereedschapsonderdelen. Bekijk Product →
Type I, Type II en Type III: overeenkomende aanduiding met plicht
De meeste specificaties verwijzen naar MIL-A-8625 of een gelijkwaardige norm, en het typenummer vertelt de finisher met welk elektrolyt- en diktebereik hij moet werken.
| Benaming | Elektrolyt | Typische dikte | Oppervlaktehardheid | Waar het past |
|---|---|---|---|---|
| Type I, chroomzuur | Chroomzuur | 0,0001 tot 0,0007 inch (2,5 tot 18 micron) | Laag | Dunne lagen op vermoeidheidsgevoelige of complexe onderdelen, met minimale maatverandering |
| Type II, zwavelzuur | Zwavelzuur | 0,0002 tot 0,0010 inch (5 tot 25 micron) | Matig | Architecturale, apparaat- en algemene corrosiebestendigheid, en de basis voor de meeste geverfde kleuren |
| Type III, hard geanodiseerd | Zwavelzuur, lower temperature | 0,0005 tot 0,0045 inch (13 tot 114 micron), vaak 2 mil | Hoog, ongeveer 400 tot 500 HV | Slijtoppervlakken, glijdende componenten en onderdelen die slijtvast moeten zijn |
Klasse voegt een tweede dimensie toe: Klasse I betekent ongeverfd, Klasse II betekent geverfd. Architectonische projecten gaan vaak verder en schrijven een AA-aanduiding zoals AA-M12C22A41 in de inkooporder, die de laagdikte samen met kleur en glans vastlegt in plaats van het uiterlijk aan het oordeel van de afwerker over te laten.
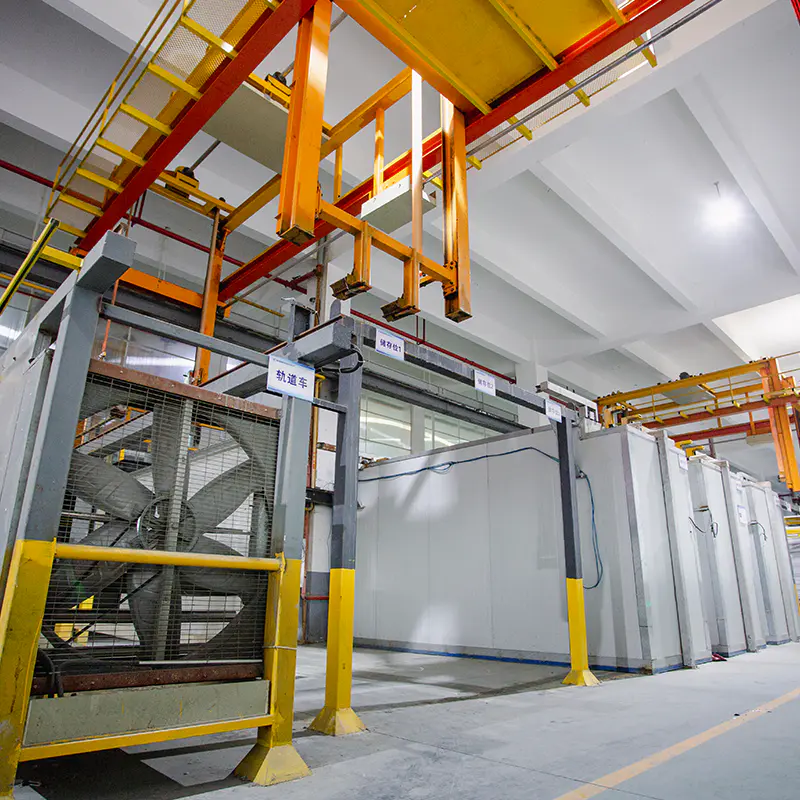 Geanodiseerde aluminium extrusieprofielen met kleur- en dikteopties Biedt zilverwit, zwart, brons, champagne en secundaire kleurstofkleuren, meerdere anodisatiediktegraden, fabricage en toepassingen van architectuur tot elektronica. Bekijk Product →
Legeringskeuze Stelt de kleur in voordat de kleurstof dat doet
Anodiseren versterkt wat er in de legering zit. Koper, ijzer, silicium en mangaan beïnvloeden allemaal de toon van het oxide, dus twee profielen die er op de pers identiek uitzien, kunnen twee tinten van elkaar afwerken.
- 6063 is de extrusielegering van het werkpaard en kan helder of geverfd zwavelzuur anodiseren.
- 6463 houdt het ijzer- en siliciumgehalte laag, zodat het helder anodiseert in plaats van grijs. Daarom wordt het gebruikt voor decoratieve sierlijsten en apparaatkralen.
- 6061 is sterker en goed te bewerken, maar de legeringselementen duwen de coating naar een warmer grijs, wat de kleurmatching beperkt.
- 7xxx-legeringen anodiseren maar eindigen over het algemeen donker, en 2xxx-legeringen met een hoog kopergehalte zijn slechte kandidaten voor decoratief werk.
Procesgeschiedenis verschijnt ook in de tank. Een ongelijkmatige afschrikking, een koude matrijs of een lage uitgangstemperatuur kunnen strepen en vloeilijnen achterlaten die na extrusie onzichtbaar blijven en na het anodiseren duidelijk worden. Daarom is de extrusieproces en selectiegids voor legeringen is de moeite waard om te lezen voordat er een nieuw profiel wordt aangeboden, en niet nadat een batch is afgekeurd bij de anodiseerlijn.
Houdt kleur en dikte stabiel over batches heen
Consistentie is procesdiscipline en geen belofte. Drie bedieningselementen doen het meeste werk.
- Een fysiek mastermonster, beschermd tegen zonlicht en manipulatie, gebruikt om elke run onder hetzelfde licht te beoordelen. Een D65-kijkcabine en een etalage zullen het oneens zijn, en de stand is degene die telt.
- Een numerieke kleurtolerantie, meestal geschreven als een Delta E-limiet die schriftelijk is overeengekomen voordat de eerste batch wordt verzonden.
- Controle van de kleurstofpartij, waarbij voor elke lading de badchemie, kleurstofconcentratie, temperatuur en onderdompelingstijd worden geregistreerd, zodat een afwijking kan worden getraceerd in plaats van geraden.
Rackmarks verdienen ook een beslissing vooraf. Elk contactpunt laat blank aluminium achter, omdat er geen stroom vloeit waar het rek het profiel raakt. Op liftkooipanelen of douchewandprofielen moeten deze markeringen worden gepland op verborgen vlakken, binnenzijden of afgesneden uiteinden. Het vinden van een rekmarkering op een zichtbaar vlak na het sealen kost de hele batch.
Waar geanodiseerde extrusies echt werk doen
Geanodiseerde profielen verdienen hun plaats waar uiterlijk en duurzaamheid samen worden beoordeeld.
- Liftkooi- en schachtprofielen: cabines met veel verkeer hebben oppervlakken nodig die schoonmaakchemicaliën en constant handcontact overleven zonder te schuren.
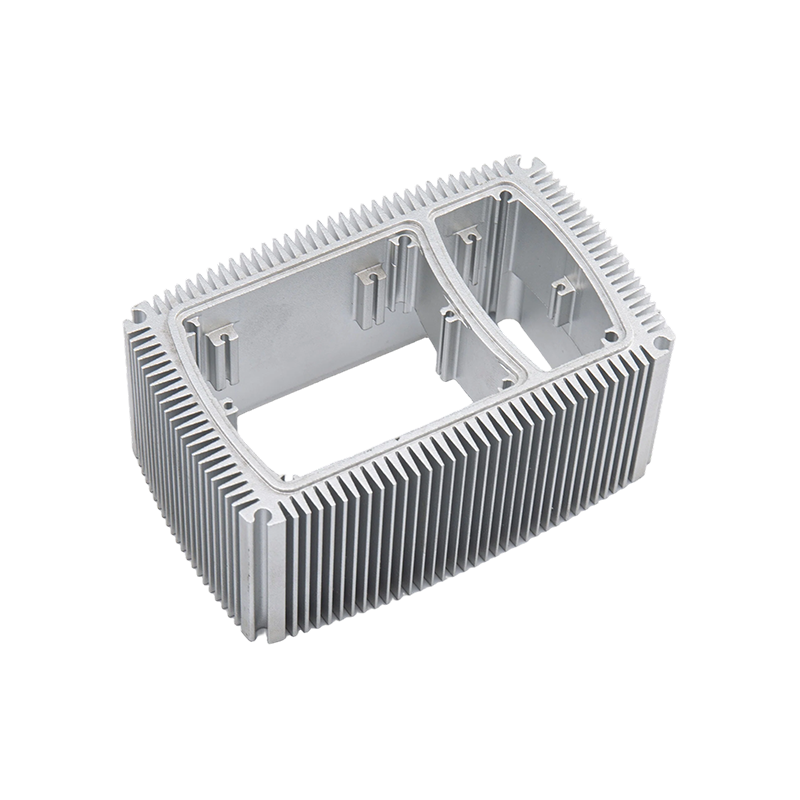
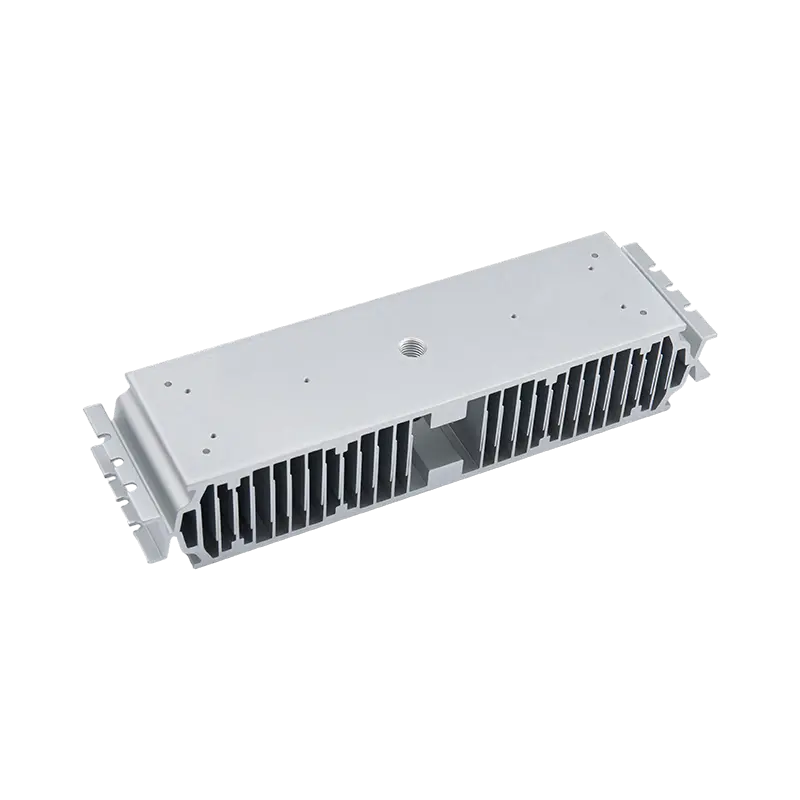
- Koellichamen: LED- en vermogenselektronicabehuizingen maken gebruik van geanodiseerde koellichaamprofielen voor corrosiebescherming met een gecontroleerde thermische belasting.
- Verwarmingselementen en vacuümbuizen: hogere bedrijfstemperaturen bevorderen een stabiele oxidelaag boven een polymeercoating.
- Keukengerei: mat geanodiseerde profielen zijn krasbestendig en verdragen hogere temperaturen dan geverfde alternatieven.
- Douchewanden, handdoekhouders en stopcontacten: gekleurde anodisatie bedekt badkamerarmaturen, terwijl precisie-extrusie de stopcontactprofielen dimensionaal strak houdt.
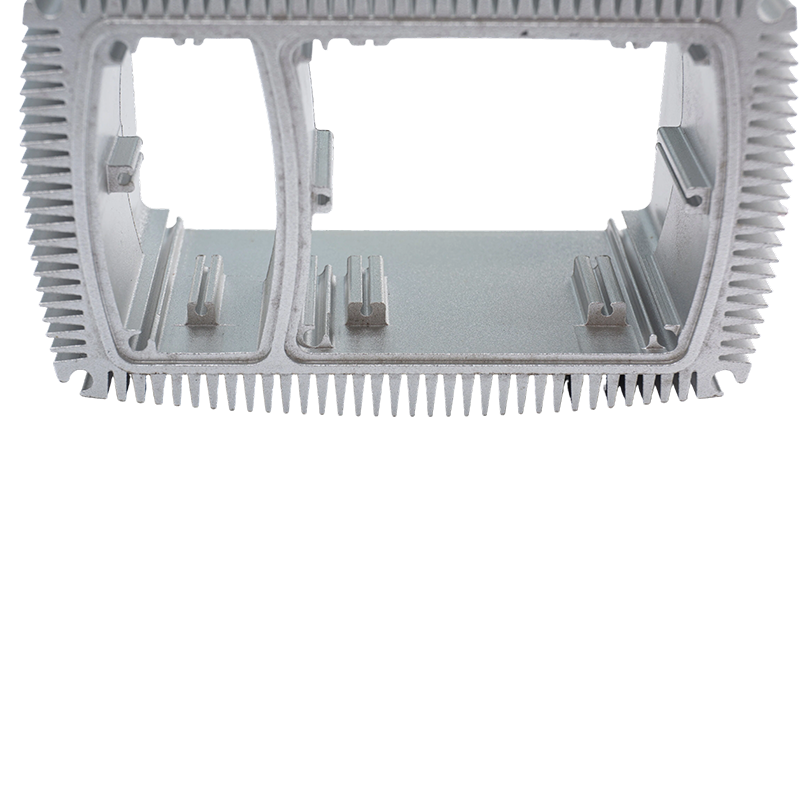 Hoge thermische geleidbaarheid Geanodiseerde aluminium koellichaamprofielen Deze lijst presenteert het geanodiseerde aluminium koellichaamprofiel voor kopersonderzoek, met specificaties, parameters en bedrijfsprofielsecties om te beoordelen. Bekijk Product →
Een inkoopchecklist voordat de bestelling wordt vrijgegeven
- Noem de legering en het temperament, niet alleen "aluminium". 6063-T5 en 6061-T6 anodiseren in verschillende kleuren en worden anders bewerkt.
- Vermeld het anodiseertype, de klasse en het diktebereik per standaard, bijvoorbeeld Type II, Klasse II, 0,0004 tot 0,0007 inch.
- Voeg een fysiek kleurmodel en een Delta E-limiet toe in plaats van een foto of een schriftelijke beschrijving.
- Bepaal de bewerkingsvolgorde. Door te snijden of te tikken na het anodiseren komt bloot metaal bloot te liggen; maskeren vóór anodiseren voegt kosten toe, maar behoudt een schoon uiterlijk.
- Stel de corrosietestmethode en uren in, doorgaans neutrale zoutnevel, op ASTM B117.
- Markeer de stellinglocaties en de maximaal acceptabele contactmarkering op cosmetische oppervlakken, en zorg voor dimensionale groei op elk pasoppervlak.
Een specificatie die deze zes punten bestrijkt, houdt stand in een geschil, omdat elk punt kan worden gemeten in plaats van erover te discussiëren.
Geanodiseerde oppervlakken reinigen zonder ze te beschadigen
Milde afwasmiddel, warm water en een zachte doek kunnen vrijwel elke situatie aan. Vermijd alkalische reinigingsmiddelen, glassprays op ammoniakbasis, bleekmiddel en schuursponsjes, omdat sterke alkaliën het verzegelde oxide aantasten en de afwerking permanent dof maken. Spoel zout en bouwstof buitenshuis weg in plaats van het over het oppervlak te schrobben. Geanodiseerde profielen hebben nooit was nodig en opnieuw schilderen maakt helemaal geen deel uit van hun onderhoudsroutine.
Geanodiseerde aluminium extrusies werken het beste wanneer de afwerking wordt gespecificeerd als een technische vereiste in plaats van als een kleurstaal. Legering, type, dikte, afdichting en stelling laten allemaal vingerafdrukken achter op het laatste onderdeel, en elk ervan kan in de tekening worden geschreven voordat de productie begint.
Yindu Aluminium extrudeert en finisht sinds 1985 aluminium profielen in Nanxun, Zhejiang, waarbij anodiseren, hard anodiseren, poedercoaten, PVDF-coaten en CNC-bewerkingen onder één dak plaatsvinden met een capaciteit van ongeveer 10.000 ton profielen per jaar. Als een tekening al een specifieke legerings- en anodisatieklasse aangeeft, is de volgende stap het bevestigen van het extrusie- en afwerkingstraject, en ons assortiment aluminium profielen geeft een overzicht van de standaardvormen die we in eigen huis produceren voor liften, verwarming, keukengerei en badkameraccessoires.
Vorig bericht
Geen vorig artikel
Volgende bericht
Aluminium raamkozijnprofiel: gids voor legering, afwerking en tolerantie voor kopers
Adres
Nr. 18, Industrieterrein, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, provincie Zhejiang, China
Snelmenu
Abonneer u op nieuwsbericht
Auteursrecht © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabrikanten van aangepaste aluminium extrusies

