

Aluminium raamkozijnprofiel: gids voor legering, afwerking en tolerantie voor kopers
Een inkoopmanager verstuurt een offerteaanvraag voor 6.000 meter raamkozijnprofiel: 6063-T5, nominale wanddikte 1,4 mm, blank geanodiseerd tot 15 micrometer, afgesneden op lengtes van 6,1 m. Er komen drie citaten terug. De spreiding bedraagt 22 procent en slechts één leverancier vraagt waar het raam in gemonteerd gaat worden.
Repareer vier dingen voordat u onderhandelt: legering en tempering, wanddikte bij de belastingspunten, maattolerantie en het afwerkingssysteem. Als de dobbelsteen eenmaal is gesneden, kost het veranderen van een ervan veel meer dan het gat tussen de hoogste en laagste quote op tafel.
Wat een raamkozijnprofielset eigenlijk inhoudt
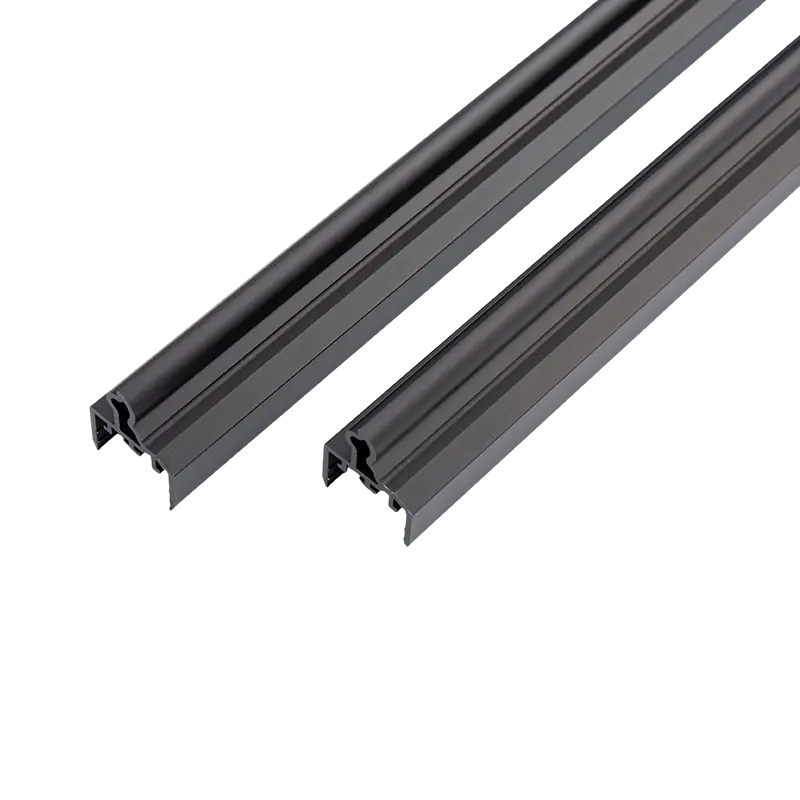
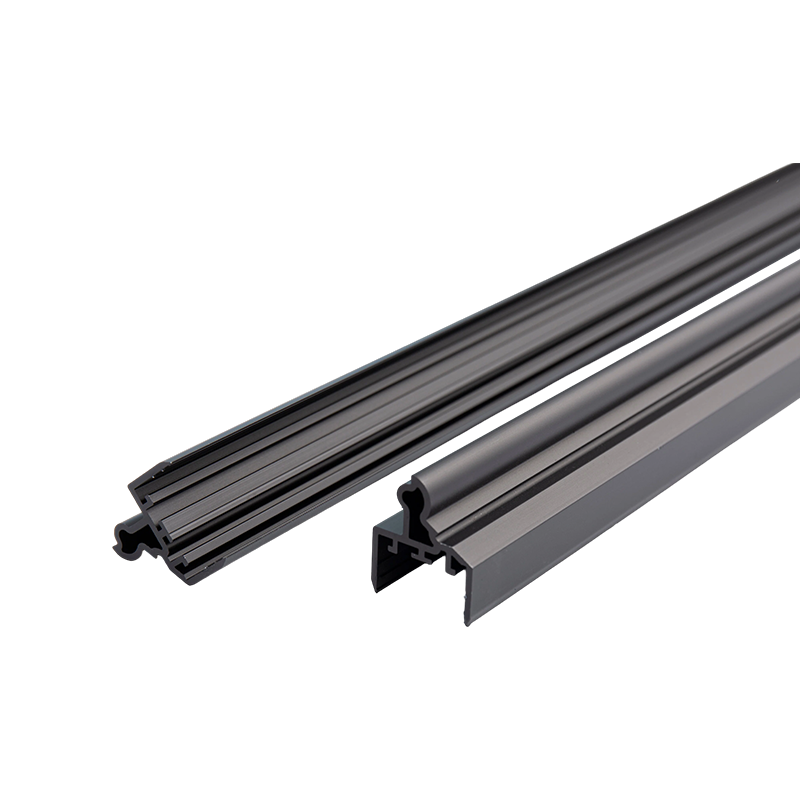
"Raamkozijnprofiel" is zelden een enkele vorm. Een openslaand of schuifraam maakt gebruik van zes tot tien profielen die in elkaar moeten passen: buitenkozijn, vleugel, raamstijlen en dwarsbalken, glaslat, een dorpel met een afvoergoot en vaak een schermbaan. Een thermisch onderbroken systeem voegt twee aluminiumhelften toe, verbonden door een polyamidestrip.
De tekening is in dit stadium belangrijker dan de legeringskwaliteit. Voor schroefpoorten, scharnierversterkingen en hoekkrimpzones is een wanddikte van 1,8 mm tot 2,0 mm nodig; zichtbare framevlakken lopen meestal van 1,2 mm tot 1,4 mm. Een matrijs die beide uitersten ongelijkmatig vult, laat de variatie eerst op het dunne gedeelte zien, hetzij als een zinkmarkering op de voorkant, hetzij als een schroefpoort die tijdens de montage loslaat.
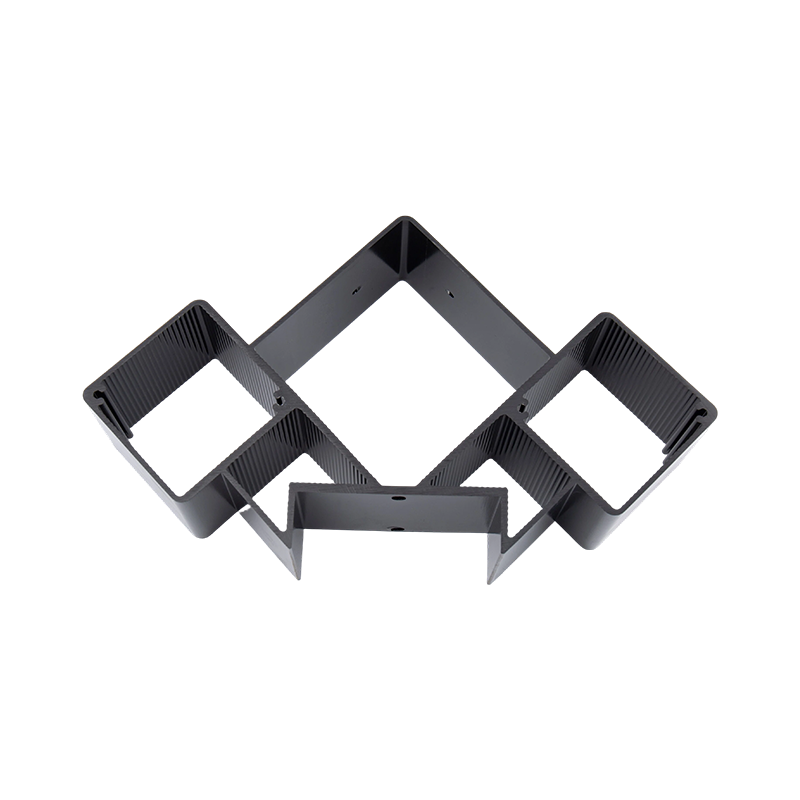
Holle kamers zijn de tweede beperking. De meeste frames lopen door een patrijspoort of brugmatrijs, komen eruit met een lasnaad en hebben een iets bredere tolerantieband dan een massieve vorm. Het herontwerpen van een niet-zichtbaar onderdeel als massief of half hol vereenvoudigt de matrijs en verlaagt doorgaans de prijs per meter.
Legering en temperament: de twee keuzes die al het andere bepalen
6063-T5 dekt om praktische redenen de meeste architecturale raamkozijnen af: het extrudeert snel, anodiseert gelijkmatig en levert ruwweg 150 tot 190 MPa treksterkte met ongeveer 8 procent verlenging, genoeg voor een frame dat glas vasthoudt, windbelasting opneemt en herhaalde openingscycli overleeft zonder te scheuren bij de hoekverbinding.
- 6063-T5: de standaard voor geanodiseerde en gepoedercoate ramen voor woningen en commerciële gebouwen.
- 6060-T5: gebruikelijk in Europese specificaties, iets lagere sterkte en een iets beter geanodiseerd oppervlak.
- 6005A-T6: hogere sterkte voor grote overspanningen en zware commerciële systemen, langzamer te extruderen.
- 6061-T6: treksterkte van ongeveer 310 MPa, gebruikt voor structurele stijlen en werkzaamheden met veel wind, maar anodiseert minder gelijkmatig en wordt meestal geverfd.
Temperatie verdient evenveel aandacht. T5 wordt luchtgekoeld bij de pers; T6 is met water geblust voor hogere sterkte. Door waterkoeling worden dunne, asymmetrische raamprofielen nog meer vervormd, waardoor een T6-frame vaak rechtgetrokken moet worden en meer restspanning kan dragen. Tenzij de belastingen T6 vereisen, geeft T5 meestal een rechter profiel tegen een lagere prijs.
Procesbeheersing beperkt wat haalbaar is. De kwaliteit van de knuppels, de temperatuur van de knuppels, de extrusiesnelheid en het afschrikken werken allemaal op elkaar in, en een leverancier die venstermatrijzen snel maakt om kosten te besparen, zal dit laten zien als dimensionale afwijking over een lengte van 6 meter. De achtergrondinformatie over hoe legerings- en proceskeuzes het voltooide profiel vormgeven, wordt in deze handleiding behandeld aluminium extrusieproces en legeringsselectie .
 Aluminium extrusieprofielen: standaard- en aangepaste vormen Bekijk legeringsopties, standaard- en aangepaste profielen, oppervlakteafwerkingen en bewerkingsdiensten, waarbij regionale normen worden vermeld voor het specificeren van bestellingen. Bekijk Product →
Wanddikte, toleranties en de normen daarachter
Drie regionale normen dekken de meeste bestellingen: GB/T 5237.1, EN 755-9 en ASTM B221. Ze zijn het eens over de algemene eisen en verschillen op de details, dus vermeld de standaard en de editie op de inkooporder in plaats van dit aan de leverancier over te laten.
Reken op ongeveer ±0,3 tot ±0,5 mm op een totale afmeting van 50 tot 60 mm, en ±0,10 tot ±0,15 mm op een wand van 1,4 mm. Twist trekt minder aandacht dan het verdient: een profiel dat qua maatvoering perfect is, maar 1 mm per meter gedraaid is, zal elke verstekverbinding op de assemblagelijn bestrijden.
- Totale afmetingen en wanddikte op drie punten langs een stuk over de volledige lengte
- Twist, bow en camber gemeten tegen een vlakke plaat
- Snijlengte en snijhoek op een monster van verstekstukken
- Diepte van de schroefpoort, diameter van het geleidegat en pasvorm van de hardware
- Laagdikte op het zichtvlak en afwerkingskwaliteit binnenhoeken en afvoersleuven
Vraag liever een inspectierapport van het eerste artikel op basis van de tekening dan een algemeen certificaat. Geanodiseerde en gecoate batches variëren ook in kleur, dus teken een fysieke kleurchip af en bewaar deze in een bestand.
Oppervlakteafwerkingssystemen: de coating afstemmen op het klimaat
De afwerking bepaalt hoe het raam er in jaar één en in jaar vijftien uitziet, en is het deel van de specificatie dat het vaakst in één woord wordt teruggebracht. Bouwdikte, harschemie en voorbehandeling veranderen allemaal de prestaties, en het verschil treedt pas op na een paar zomers blootstelling aan UV.
| Afwerking | Typische bouw | Uiterlijk en duurzaamheid | Het meest geschikt voor |
|---|---|---|---|
| Helder of brons anodiseren | 10 tot 25 micrometer (AA15 tot AA25) | Metaalachtig, hard oppervlak; de kleur is stabiel, maar batchvariatie is zichtbaar | Binnenlandse residentiële en commerciële ramen |
| Polyester poedercoating | 60 tot 80 micrometer | Elke RAL- of aangepaste kleur, satijn tot mat, goede mechanische weerstand | Algemene residentiële ramen |
| Superdurable poeder of PVDF | 60 tot 80 micrometer powder; 23 to 27 micrometers PVDF | Beste UV- en zoutsproeiprestaties, AAMA 2605-klasse | Kustlocaties, hoge gevels, felle zon |
| Sublimatie van houtnerf | Poederbasis plus transferlaag | Warme houtlook zonder het onderhoud van echt hout | Renovatie, interieur, passend schrijnwerk |
Er volgen twee regels. Stem de coating af op de belichting in plaats van op de budgetlijn: een polyesterpoeder van 60 micrometer op een gevel aan het strand zal krijten lang voordat een PVDF-coating faalt, hoewel beide er op een voorbeeldbord identiek uitzien. Controleer vervolgens de voorbehandeling, want de conversiecoating die de afwerking laat hechten is onzichtbaar in het geleverde profiel.
 Geanodiseerde aluminium extrusies voor architectonische en industriële toepassingen Geanodiseerde aluminium extrusies met AA10-AA25 oxidelagen, kleuropties, CNC-fabricage en corrosiebestendige afwerkingen voor architectuur en industrie. Bekijk Product →
Thermische onderbrekingen, condensatie en naleving van de energievoorschriften
Aluminium geleidt warmte met een vermogen van ongeveer 200 W/m·K, wat precies is wat een raamkozijn in een koud klimaat niet zou moeten doen. Een ongebroken aluminium frame heeft een vermogen van bijna 5,8 W/m²K, en dat getal komt tot uiting in de vorm van condensatie op het binnenoppervlak en als verwarmingsrekening.
Een thermische onderbreking scheidt de binnen- en buitenhelften met een glasvezelversterkte polyamidestrip, meestal PA66GF25 en 14 mm tot 34 mm breed. Het afgewerkte kozijn komt dan grofweg uit tussen 1,8 en 2,8 W/m²K, afhankelijk van het aantal kamers, de breedte van de strook en de beglazing die het draagt.
Twee details vallen kopers op. De strip moet mechanisch worden vergrendeld en met gecontroleerde kracht worden gekrompen, en EN 14024 is de test die de hechting bewijst; te veel krimp vervormt het polyamide en creëert een koud pad, terwijl te weinig krimp in de winter zichtbaar wordt als een condensatielijn. De naleving wordt ook beoordeeld op het hele raam, dus vraag om een berekende of geteste U-waarde voor het volledige systeem.
Kust-, hoge-UV- en houtnerfprojecten
Zoutspray scheidt coatingklassen scherper dan kleur of glans. AAMA 2604-poeder wordt gedurende ongeveer 1.500 uur getest; AAMA 2605-systemen, inclusief PVDF, gaan ongeveer 4.000 uur mee. Bij een project aan de kust is dat verschil het verschil tussen een garantieclaim in jaar zes en helemaal geen claim.
Binnenlandse projecten hebben meer vrijheid qua uiterlijk. Afwerkingen met houtnerf zorgen voor een houtlook zonder het schuren, vlekken en rotten dat echt hout met zich meebrengt. Daarom verschijnen ze zo vaak bij renovaties en interieurs die bij bestaand schrijnwerk moeten passen. Het proces brengt een patroon over op een uitgeharde poederbasis, dus de slijtvastheid hangt net zo goed af van de basislaag als van de korrel. Meer informatie over hoe deze stand houden vindt u in dit artikel aluminium extrusies met houtafwerking .
 Op maat gemaakte gepoedercoate aluminium extrusieprofielen van Yindu Ontdek RAL-, PANTONE- of op maat gemaakte gepoedercoate aluminium extrusies met gladde, zanderige of metallic afwerkingen voor ramen, meubels, verlichting en industriële onderdelen. Bekijk Product →
Fabricagestappen die de kosten verhogen
Van knuppel tot verpakt frame, het profiel passeert extrusie, strekken, snijden, kunstmatige veroudering, afwerking en vaak machinale bewerking. Elke stap voegt kosten toe, en elke stap kan extra werk met zich meebrengen als de vorige niet goed verloopt.
Bij machinale bewerking zijn raamprofielen niet langer eenvoudig. Afwateringssleuven, scharnierzakken, schroefnokken, tochtstripgroeven en vingerfrezen voor hoekplaten hebben elk hun eigen tolerantie. Een sleuf die zich 0,3 mm uit het midden bevindt, is op zichzelf ongevaarlijk en een probleem wanneer deze wordt gestapeld met een boorpositie op de montagemal. Leveranciers die in dezelfde fabriek bewerken als waar ze extruderen, kunnen de tekening vroegtijdig corrigeren; degenen die uitbesteden kunnen dat meestal niet.
Verpakking mislukt duur. Gepoedercoate profielen hebben folie nodig die na maanden opslag netjes loslaat, geanodiseerde profielen moeten tussengevoegd worden tegen transportkrassen, en bundels van 6 meter hebben de juiste ondersteuning nodig zodat ze niet buigen in een container.
Wat te vergrendelen vóór de bestelling
- Eigendom van de matrijs en of de matrijs exclusief blijft voor uw profiel
- Minimale bestelhoeveelheid per profiel en per kleurbatch, aangezien anodisatie- en coatingruns per stellingbelading worden berekend
- Gesigneerde kleurchips behouden voor elke afwerking en elke batch
- Bemonsteringsplan: eerste artikel plus maatcontroles met een vastgestelde frequentie
- Testdocumentatie voor legeringssamenstelling, hardheid, laagdikte en zoutnevel
- Verpakkingsspecificatie en opslagbescherming
- De doorlooptijd tussen het maken van de matrijzen, doorgaans twee tot vier weken, en de productie en afwerking, doorgaans drie tot vijf weken
De specificatie samenstellen
Het citaat dat er 22 procent goedkoper uitziet, verschilt meestal op een van de vier punten: een lichtere wand bij de schroefpoorten, een dunnere coating, een lagere legeringsgraad of een lossere torsietolerantie. Geen van hen verschijnt op een foto van een monster.
Schrijf de specificatie rond het raam in plaats van rond het profiel: legering en tempering, wanddikte bij elke functionele zone, standaard- en tolerantieklasse, afwerkingssysteem met zijn testklasse en bouwdikte, en fabricage- en verpakkingsvereisten. Houd vervolgens een monster van het eerste artikel in uw handen voordat de matrijs in productie gaat. Dat gesprek duurt een middag. Degene die begint wanneer er 6.000 meter bereikt wordt en de verstekken niet sluiten, duurt een stuk langer.
Vorig bericht
Geanodiseerde aluminium extrusies: typen, diktegraden en legeringskeuzes
Volgende bericht
Materiaalgids aluminium raamkozijnen: legering, wanddikte, afwerkingen en thermische onderbrekingen
Adres
Nr. 18, Industrieterrein, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, provincie Zhejiang, China
Snelmenu
Abonneer u op nieuwsbericht
Auteursrecht © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabrikanten van aangepaste aluminium extrusies

